Prostokątny element nie wchodzi w kieszeń wyfrezowaną zgodnie z wymiarami
Prostokątny element ma prawidłowe wymiary, kieszeń została wyfrezowana zgodnie z rysunkiem technicznym, a mimo to części nie da się połączyć. Element zatrzymuje się na wejściu, klinuje po kilku milimetrach albo nie dochodzi do dna. Problem często nie wynika z błędnej długości czy szerokości, lecz z geometrii narożników wewnętrznych, niewłaściwie dobranych tolerancji lub materiału pozostawionego podczas obróbki CNC. Samo sprawdzenie wymiarów suwmiarką nie wystarcza. Trzeba ustalić, w którym miejscu występuje kolizja i czy można ją usunąć bez pogorszenia funkcji całego połączenia.
Promień narożnika wewnętrznego – dlaczego prostokątny element nie pasuje do kieszeni?
Najczęstszą przyczyną problemu jest promień pozostawiony przez frez w narożniku kieszeni. Standardowy frez trzpieniowy ma przekrój kołowy, dlatego nie może wykonać idealnie ostrego narożnika wewnętrznego o kącie 90°. Nawet jeśli model CAD przedstawia prostokątną kieszeń z ostrymi narożnikami, rzeczywista geometria po frezowaniu będzie inna.
Zależność jest prosta: minimalny promień narożnika odpowiada promieniowi narzędzia. Przy frezie o średnicy 6 mm powstaje narożnik o promieniu co najmniej R3 mm, a przy frezie Ø10 mm – co najmniej R5 mm. Rzeczywisty promień może być większy, jeśli przewidziano go w modelu lub ścieżce narzędzia.
Rozważmy konkretny przykład. W aluminiowej płycie wykonano kieszeń o wymiarach 50,00 × 30,00 mm frezem Ø6 mm. Wkładany element stalowy ma wymiary 49,80 × 29,80 mm i ostre narożniki. Różnica wymiarów wynosi 0,20 mm na każdej osi, co przy centralnym ustawieniu daje po 0,10 mm luzu od każdej ścianki.
To zdecydowanie za mało, aby ostry narożnik zmieścił się wewnątrz zaokrąglenia R3.
Dla idealnego, symetrycznego układu minimalny luz od każdej z dwóch prostopadłych ścian musi spełniać zależność:
Luz na stronę ≥ R × (1 − 1/√2), czyli około 0,293 × R.
Dla promienia R3 daje to około 0,879 mm na stronę. Aby taki prostokątny element mieścił się wyłącznie dzięki powiększeniu kieszeni, jej wymiary musiałyby wynosić przynajmniej około 51,56 × 31,56 mm. I to bez dodatkowego zapasu na tolerancje produkcyjne.
Tak duże powiększenie zwykle nie ma sensu, jeśli kieszeń odpowiada również za pozycjonowanie elementu. Część wprawdzie wejdzie, ale uzyskany luz może uniemożliwić zachowanie wymaganej dokładności montażowej.
Jak rozpoznać problem z narożnikami? Charakterystyczne objawy są następujące:
-
Element wchodzi do kieszeni po niewielkim obróceniu, ale nie daje się osadzić we właściwym położeniu.
-
Na narożnikach elementu pojawiają się ślady kontaktu, podczas gdy środkowe odcinki boków pozostają nienaruszone.
-
Wymiary długości i szerokości mieszczą się w tolerancjach, lecz element nadal się klinuje.
-
Po wykonaniu próbnego zaokrąglenia lub podcięcia narożników części zaczynają do siebie pasować.
W praktyce warsztatowej warto nanieść cienką warstwę tuszu kontrolnego na narożniki elementu, ostrożnie wsunąć go do kieszeni i sprawdzić miejsca kontaktu. Pozwala to odróżnić kolizję narożnika od zakleszczenia na prostych ściankach.
Mniejszy frez nie zawsze jest rozwiązaniem. Zmiana narzędzia z Ø6 mm na Ø4 mm zmniejszy promień z R3 do R2, ale przy zaledwie 0,10 mm luzu na stronę nadal nie zapewni miejsca na ostre narożniki. Dodatkowo w głębokiej kieszeni frez o małej średnicy jest bardziej podatny na ugięcie i drgania. Samo zmniejszanie średnicy narzędzia bez przeliczenia geometrii może tylko wydłużyć czas obróbki.
Wymiary zgodne z rysunkiem, ale pasowania brak – tolerancje i błędy frezowania
Druga grupa problemów dotyczy sytuacji, w których geometria narożników jest poprawna, lecz rzeczywiste wymiary, kształt lub powierzchnia kieszeni uniemożliwiają montaż.
Na rysunku widnieje wymiar 50 mm, operator ustawia program na 50 mm, a kontrola pobieżnie potwierdza zgodność. Nie oznacza to jednak, że wymiar ten został wykonany bez odchyłki ani że kieszeń ma dokładnie taką samą szerokość na całej głębokości.
Przykładowo na starszej dokumentacji z tolerancjami ogólnymi ISO 2768-1:1989, w klasie średniej „m”, wymiar liniowy 50 mm ma dopuszczalną odchyłkę ±0,3 mm. Oznacza to przedział od 49,7 do 50,3 mm. Norma ta została zastąpiona wydaniem ISO 2768:2026, dlatego przy nowym projekcie trzeba sprawdzić właściwe wydanie i jednoznaczne wymagania rysunku.
Jeżeli zarówno element, jak i kieszeń mają nominalnie 50 mm, samo zachowanie tolerancji ogólnych nie gwarantuje ich złożenia.
Przy pasowaniu z luzem trzeba określić dopuszczalne wymiary obu współpracujących części. Załóżmy, że:
-
Kieszeń ma szerokość 50,10 mm z tolerancją +0,05/0,00 mm.
-
Element ma szerokość 50,00 ±0,02 mm.
-
Najmniejszy luz całkowity wynosi 50,10 − 50,02 = 0,08 mm.
-
Największy luz całkowity wynosi 50,15 − 49,98 = 0,17 mm.
Takie obliczenie pozwala ocenić luz pomiędzy prostymi ściankami. Nie rozwiązuje natomiast problemu promieni narożników ani odchyłek kształtu. Podobną analizę należy wykonać dla drugiej osi.
W frezowaniu CNC szczególnie często występuje kilka trudnych do zauważenia nieprawidłowości.
Pozostawiony naddatek obróbkowy. W programie CAM można pozostawić przykładowo 0,20 mm materiału na każdej ściance do późniejszego przejścia wykańczającego. Jeżeli obróbka wykańczająca została pominięta, kieszeń będzie o około 0,40 mm węższa od wymiaru docelowego.
Nieprawidłowa kompensacja średnicy freza. Przy ścieżce obliczonej dla narzędzia Ø6,00 mm zastosowanie freza o rzeczywistej średnicy 5,94 mm może spowodować wykonanie kieszeni węższej o około 0,06 mm. Dotyczy to sytuacji, gdy położenie toru środka narzędzia nie zostało odpowiednio skorygowane. Warto sprawdzić rzeczywistą średnicę narzędzia, ustawienia CAM oraz kompensację w sterowaniu CNC.
Ugięcie freza i odchyłki kształtu. W głębokiej kieszeni długi frez może odchylać się pod wpływem sił skrawania. Powstaje wtedy ścianka z niewielką stożkowatością lub lokalnym naddatkiem materiału. Kieszeń o poprawnym wymiarze przy górnej krawędzi może być zbyt ciasna kilka milimetrów niżej.
Zadziory i niedokładne wykończenie dna. Zadźior o wysokości 0,10 mm bywa wystarczający, żeby uniemożliwić montaż ciasno pasowanego elementu. Osobnym problemem jest promień między dnem a ścianką kieszeni, który może kolidować z ostrą dolną krawędzią wkładanej części.
Diagnostykę należy przeprowadzić w ustalonej kolejności. Najpierw oczyścić kieszeń z wiórów i usunąć luźne zadziory, bez zmieniania wymiarów powierzchni funkcjonalnych. Następnie zmierzyć element oraz kieszeń w obu osiach, na różnych wysokościach. Dopiero później sprawdzać narożniki, prostopadłość i płaskość dna.
Suwmiarka wystarczy do wstępnej kontroli, ale przy tolerancjach rzędu ±0,02 mm lepiej wykorzystać odpowiedni średnicówkomierz do pomiarów wewnętrznych, mikrometr, sprawdzian lub współrzędnościową maszynę pomiarową CMM – zależnie od geometrii i wymaganej niepewności pomiaru. Rozdzielczość wskazania suwmiarki 0,01 mm nie oznacza, że cały pomiar ma dokładność ±0,01 mm.
Istotne jest również to, czy element ma być montowany ręcznie, suwliwie przesuwany czy trwale unieruchomiony. Każdy z tych przypadków wymaga innego luzu i innej kontroli powierzchni.
Jak poprawić kieszeń lub element, żeby części pasowały bez utraty dokładności?
Po ustaleniu miejsca kolizji można wybrać metodę poprawki. Najmniej materiału należy usuwać tam, gdzie nie jest on potrzebny do przenoszenia obciążeń ani pozycjonowania części. Właśnie dlatego przy problemie z narożnikami powiększanie całej kieszeni jest zwykle gorszym rozwiązaniem niż miejscowe podcięcia.
W praktyce stosuje się trzy podstawowe metody.
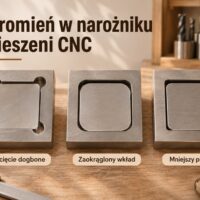
1. Podcięcia narożników kieszeni typu dogbone lub T-bone
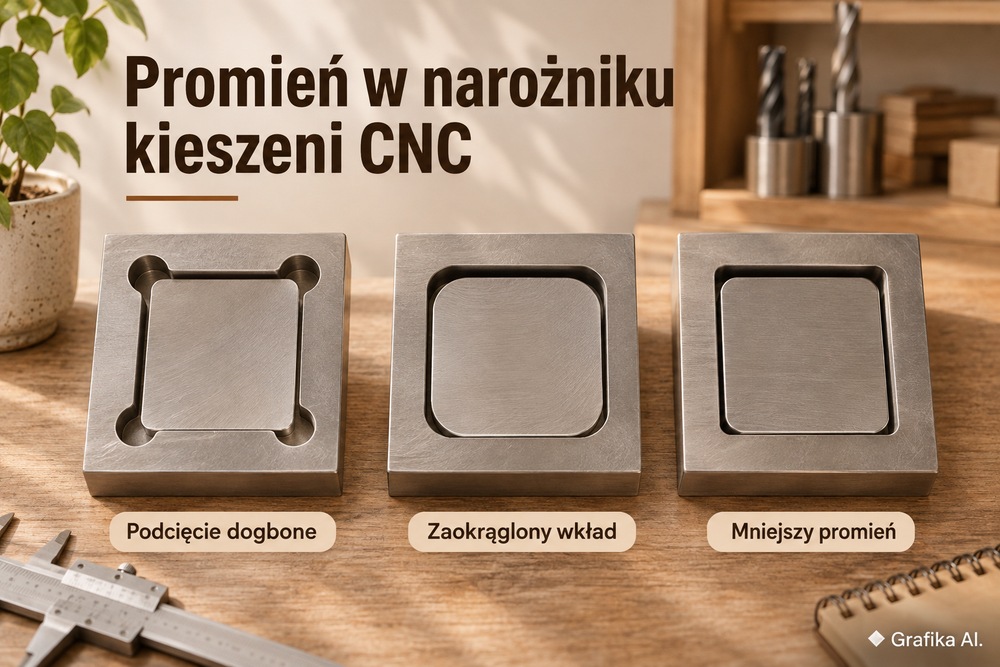
To rozwiązanie szczególnie przydatne przy prostokątnych elementach z ostrymi narożnikami. Polega na wykonaniu dodatkowego wybrania w każdym narożniku kieszeni, tak aby wystający narożnik wkładanej części nie stykał się z promieniem pozostawionym przez frez.
Przykładowo kieszeń wykonywana frezem Ø6 mm może otrzymać narożne odciążenia typu dogbone, również obrabiane frezem Ø6 mm. Ścieżka narzędzia musi jednak wyjść poza pierwotny obrys kieszeni w odpowiednim kierunku. Sam przejazd po dotychczasowym konturze niczego nie zmieni.
Zaletą takiego rozwiązania jest zachowanie wymiarów prostych ścianek, odpowiedzialnych za ustalanie pozycji elementu. Podcięcie usuwa materiał tylko w miejscach kolizji.
Nie należy jednak automatycznie wykonywać podcięć w każdej konstrukcji. Jeżeli kieszeń znajduje się blisko otworu gwintowanego, cienkiej ścianki, kanału cieczowego albo powierzchni uszczelniającej, dodatkowe wybranie może osłabić detal lub spowodować nieszczelność.
Przed obróbką trzeba sprawdzić w CAD nie tylko samą możliwość wsunięcia elementu, ale także minimalną grubość materiału pozostającego wokół podcięcia.
2. Fazowanie lub zaokrąglenie narożników wkładanego elementu
Jeśli konstrukcja pozwala zmodyfikować element zamiast kieszeni, można wykonać fazy albo promienie na jego zewnętrznych narożnikach.
Dla kieszeni z promieniem R3 mm zastosowanie fazy 3 × 45° na każdym narożniku prostokątnego elementu zapewnia geometryczne odciążenie odpowiadające temu promieniowi przy prawidłowo wykonanych wymiarach. Nie oznacza to jednak automatycznej gwarancji montażu – nadal trzeba sprawdzić tolerancje, położenie elementu i pozostałe krawędzie.
Fazowanie ma sens, gdy narożniki nie pełnią funkcji bazujących, nie są miejscem przenoszenia istotnych obciążeń i można je obrabiać bez naruszenia innych wymagań.
Taką poprawkę często łatwiej wykonać na prostym stalowym wkładzie niż ponownie mocować dużą aluminiową płytę z kieszenią na obrabiarce CNC.
Minusem jest nieodwracalna zmiana geometrii elementu. Jeżeli część ma później współpracować z innym gniazdem lub musi mieć pełne narożniki ze względów konstrukcyjnych, fazowanie nie jest właściwym wyborem.
3. Dodatkowa obróbka wykańczająca albo zmiana technologii wykonania narożników
Jeżeli przyczyną problemu jest niewłaściwy wymiar kieszeni, pozostawiony naddatek lub lokalne odchyłki powierzchni, należy wykonać kontrolowaną obróbkę wykańczającą.
Przed ponownym uruchomieniem programu CNC warto porównać model CAD z faktyczną ścieżką freza. W programach takich jak Autodesk Fusion można wykorzystać obróbkę materiału resztkowego (Rest Machining), aby mniejszym narzędziem usunąć materiał pozostawiony przez większy frez.
Przykładowo po zgrubnym frezowaniu kieszeni narzędziem Ø10 mm można wykonać dodatkową obróbkę narożników frezem Ø4 mm. Pozwala to zmniejszyć promień z około R5 do R2, o ile geometria, głębokość kieszeni i dostęp narzędzia na to pozwalają.
Trzeba jednak uwzględnić ograniczenie: frez Ø4 mm pracujący na głębokości 20 mm ma wysięg równy pięciokrotności średnicy. W takich warunkach sztywność układu, materiał obrabiany, mocowanie i parametry skrawania stają się znacznie ważniejsze niż przy płytkiej kieszeni. Zwiększa się ryzyko ugięcia, drgań oraz złamania narzędzia.
Jeżeli konstrukcja wymaga rzeczywiście ostrych narożników bez jakichkolwiek podcięć, można rozważyć obróbkę elektroerozyjną EDM lub zmianę konstrukcji na gniazdo składane z kilku elementów. Jest to uzasadnione w precyzyjnych przyrządach, formach i narzędziach, ale zwykle niepotrzebne przy prostych mocowaniach warsztatowych.
W przypadku pojedynczej kieszeni z ostrymi narożnikami konieczność zastosowania EDM może znacząco zwiększyć koszt wykonania i wydłużyć termin realizacji. Nie ma sensu wybierać tej technologii, jeżeli cztery miejscowe podcięcia frezarskie zapewnią identyczną funkcjonalność.
Ostateczny wybór zależy przede wszystkim od tego, które powierzchnie odpowiadają za ustalanie elementu, jak duże obciążenia przenosi połączenie oraz czy zmiana geometrii jest dopuszczalna. Nie należy usuwać materiału z powierzchni bazujących tylko po to, by element dał się wcisnąć.
FAQ – najczęstsze pytania o niedopasowanie elementu do frezowanej kieszeni
Dlaczego element o wymiarach mniejszych od kieszeni nadal do niej nie wchodzi?
Najczęściej przeszkadzają zaokrąglone narożniki wewnętrzne kieszeni, zadziory lub lokalne przewężenia. Różnica długości i szerokości nie gwarantuje odpowiedniej przestrzeni na ostre narożniki elementu.
Czy da się wykonać idealnie ostry narożnik wewnętrzny zwykłym frezem CNC?
Nie. Standardowy frez trzpieniowy pozostawia promień wynikający z jego średnicy. Można go zmniejszyć mniejszym narzędziem, wykonać podcięcia dogbone lub zastosować inną technologię, np. EDM.
Jaki luz należy pozostawić między elementem a kieszenią?
Nie istnieje jedna uniwersalna wartość. Przykładowy luz całkowity 0,10–0,20 mm może być odpowiedni dla niektórych połączeń montowanych ręcznie, ale nie zastępuje obliczeń tolerancji, kontroli narożników ani wymagań dotyczących dokładnego pozycjonowania.
Czy można wcisnąć element do kieszeni za pomocą prasy lub młotka?
Nie należy tego robić bez potwierdzenia, że konstrukcja przewiduje pasowanie wciskowe. Jeżeli opór wynika z kolizji narożników, zwiększenie siły może doprowadzić do odkształcenia ścianek kieszeni, uszkodzenia elementu lub zakleszczenia połączenia.
Czy fazowanie narożników jest lepsze od ponownego frezowania kieszeni?
Tak, jeżeli narożniki elementu można zmienić bez utraty funkcji, a prostoliniowe ścianki kieszeni są już wykonane prawidłowo. Jeśli element musi zachować pierwotną geometrię, lepiej wykonać podcięcia w kieszeni.
Co sprawdzić jako pierwsze, gdy element nie dochodzi do dna?
Najpierw ustalić miejsca kontaktu, a następnie sprawdzić zadziory przy dnie, promień przejścia między dnem a ściankami, głębokość kieszeni oraz jej wymiary w dolnej części. Sam pomiar przy górnej krawędzi nie wystarcza.
Od czego zacząć naprawę?
Od kontroli narożników i oznaczenia rzeczywistych punktów kolizji tuszem kontrolnym. Jeżeli długość i szerokość obu części są zgodne z wymaganymi tolerancjami, a kontakt występuje wyłącznie w narożnikach, w pierwszej kolejności należy rozważyć miejscowe podcięcia dogbone lub fazowanie narożników elementu. Nie powiększaj całej kieszeni, zanim nie potwierdzisz, że rzeczywiście brakuje luzu na jej prostych ściankach.