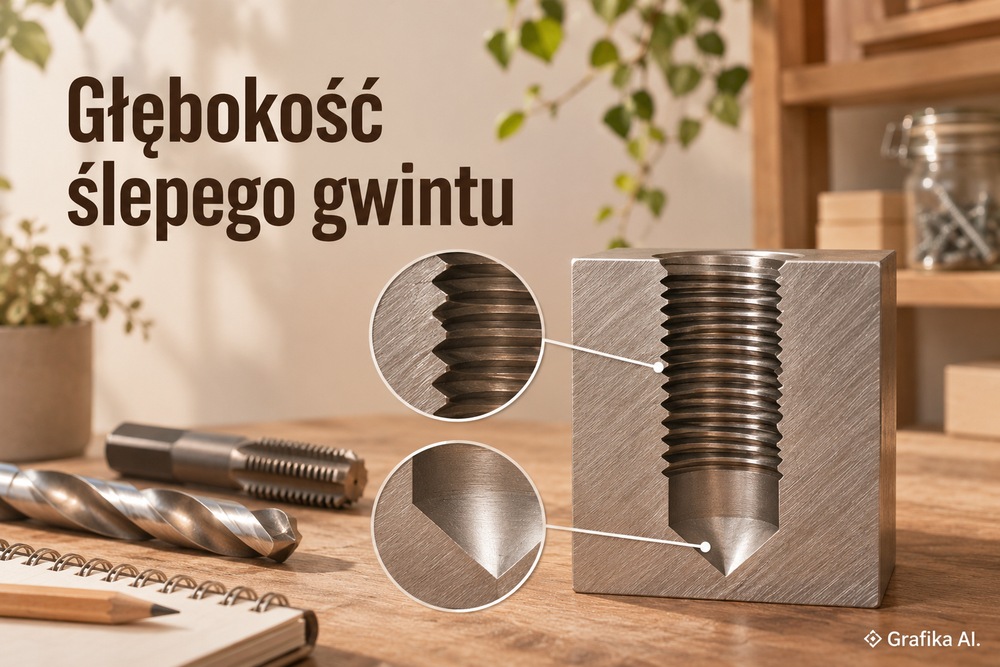
Śruba zatrzymuje się przed dnem otworu, choć na rysunku gwint jest wystarczająco głęboki
Śruba wkręca się bez oporu, po czym nagle staje. Łeb pozostaje 2–3 mm nad powierzchnią mocowanego elementu, chociaż dokumentacja techniczna wskazuje wystarczającą głębokość gwintu. Dokręcanie większym momentem nie pomaga. Zamiast prawidłowego połączenia powstaje ryzyko uszkodzenia zwojów, zerwania gwintu lub pęknięcia śruby.
Problem często nie wynika z błędnej długości śruby, lecz z różnicy między głębokością otworu, długością pełnego profilu gwintu i rzeczywistą głębokością wkręcenia. Szczególnie dotyczy to otworów nieprzelotowych, w których stożek wiertła, nakrój gwintownika i pozostające wióry ograniczają przestrzeń roboczą. Rysunek może być poprawny, ale jeżeli technolog lub operator źle zinterpretuje podane głębokości, śruba zatrzyma się przed osiągnięciem właściwego położenia.
Dlaczego śruba zatrzymuje się, mimo że otwór ma odpowiednią głębokość?
W otworze nieprzelotowym trzeba rozróżnić trzy wymiary: głębokość wiercenia, długość części walcowej otworu oraz długość gwintu o pełnym profilu. Nie są one równe, choć na uproszczonych rysunkach bywają traktowane jak jeden parametr.
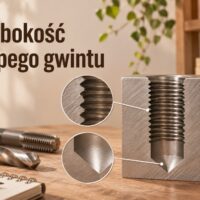
Zwykłe wiertło kręte pozostawia stożkowe dno. Gwintownik również nie wykonuje pełnych zwojów od samego czoła narzędzia. Ma część wprowadzającą, nazywaną nakrojem, której kolejne ostrza stopniowo kształtują profil. Przy dnie powstaje więc odcinek gwintu niepełnego, o mniejszej użytecznej głębokości.
Przykładowo gwintownik maszynowy z nakrojem typu C ma zwykle 2–3 zwoje nakroju. Dla gwintu M8 × 1,25 odpowiada to odcinkowi około 2,5–3,75 mm. Gwintownik z dłuższym nakrojem pozostawi jeszcze większą strefę niepełnego profilu, jeżeli nie otrzyma odpowiedniego zapasu głębokości.
Wyobraźmy sobie stalowy korpus z gwintem M8 × 1,25. Projekt wymaga 12 mm wkręcenia śruby. Zastosowano śrubę M8 × 25 z łbem sześciokątnym, a łączna grubość elementów pod łbem wynosi 13 mm. Po dosunięciu łba do powierzchni śruba powinna wejść w korpus na 12 mm.
Jeżeli jednak pełny profil gwintu kończy się po 10 mm, śruba może zatrzymać się około 2 mm przed dosiadaniem. Wystarczy, że jej pierwsze zwoje natrafią na niepełny gwint wewnętrzny. Problem ujawnia się podczas montażu, mimo że zmierzona do wierzchołka stożka głębokość otworu może być znacznie większa niż 12 mm.
Nie zawsze winna jest sama geometria. Podobny objaw dają:
-
Wióry zgromadzone na dnie – ograniczają głębokość wkręcenia, a przy dalszym dokręcaniu mogą zostać sprasowane.
-
Zadzior na pierwszym zwoju lub uszkodzona końcówka śruby – powoduje zakleszczenie nawet w prawidłowo wykonanym gwincie.
-
Nieprawidłowy skok gwintu – śruba M8 × 1,25 nie jest zamienna ze śrubą M8 × 1, mimo identycznej średnicy nominalnej.
-
Błąd współosiowości – śruba wprowadzana pod kątem zaczyna niszczyć zwoje zamiast swobodnie się wkręcać.
-
Niewłaściwa średnica lub zdeformowany profil gwintu – szczególnie przy zużytym narzędziu albo błędnych parametrach gwintowania.
Istotna jest konsekwencja dla całego połączenia. Moment oporu nie oznacza automatycznie powstania prawidłowej siły zacisku. Jeżeli koniec śruby lub jej zwoje blokują się przed dosiadaniem łba, klucz dynamometryczny może wskazać zadany moment, choć mocowane elementy nadal nie są właściwie dociśnięte. W połączeniu narażonym na drgania oznacza to ryzyko poluzowania, a w obudowie uszczelnianej – utraty szczelności.
Dlatego zwiększanie momentu dokręcania nie jest metodą usunięcia problemu. Najpierw trzeba ustalić, czy śruba dotyka dna, zakleszcza się na niepełnym profilu, czy napotyka zanieczyszczenia.
Głębokość gwintu a głębokość wiercenia – jak poprawnie obliczyć wymagany zapas?
Najbardziej kosztowny błąd pojawia się przy przenoszeniu wymiaru z rysunku do programu CNC. Operator widzi informację o głębokości 16 mm i ustawia pozycję końcową wiertła na Z = −16 mm. Tymczasem ta wartość może oznaczać położenie wierzchołka wiertła, nie głębokość części walcowej otworu.
Dla typowego gwintu skrawanego M8 × 1,25 stosuje się wiertło o średnicy nominalnej 6,8 mm. Jeżeli kąt wierzchołkowy wiertła wynosi 118°, długość pozostawionego stożka można obliczyć:
h = D / (2 × tg 59°)
Dla średnicy D = 6,8 mm daje to około 2,04 mm.
Oznacza to, że wiercenie do pozycji Z = −16 mm zapewnia część walcową o długości tylko około 13,96 mm. Pozostałe 2,04 mm stanowi stożkowe zakończenie, którego nie wolno traktować jak pełnowymiarowego otworu pod gwint.
Załóżmy teraz, że gwintownik ma nakrój odpowiadający trzem skokom gwintu:
3 × 1,25 mm = 3,75 mm.
Przy 13,96 mm części walcowej teoretyczny odcinek, na którym może powstać pełny profil, wynosi około 10,21 mm, nawet bez dodatkowego luzu na końcu narzędzia i wióry. Dla wymaganych 12 mm jest to zdecydowanie za mało.
W takiej sytuacji należy określić głębokość otworu na podstawie rzeczywistej długości potrzebnego gwintu. Dla gwintowania skrawającego przydatna jest zależność:
Głębokość części walcowej ≥ wymagana długość pełnego gwintu + długość nakroju gwintownika + zapas technologiczny.
Przyjmijmy następujące dane przykładowego procesu:
-
Wymagana długość pełnego gwintu: 12 mm.
-
Skok gwintu M8: 1,25 mm.
-
Nakrój gwintownika: 3 skoki, czyli 3,75 mm.
-
Przyjęty zapas technologiczny: 2 mm.
Otrzymujemy 12 + 3,75 + 2 = 17,75 mm. Można zatem zaprojektować około 18 mm części walcowej otworu. Przy wiertle 6,8 mm o kącie 118° jego wierzchołek musi sięgnąć około 20,04 mm od powierzchni wejścia.
To obliczenie stanowi punkt wyjścia, a nie uniwersalną receptę. Ostateczna głębokość zależy od geometrii konkretnego gwintownika, sposobu odprowadzania wiórów, tolerancji wykonania i wymaganego zapasu bezpieczeństwa. Trzeba również sprawdzić, czy narzędzie rzeczywiście może osiągnąć przewidzianą pozycję bez kolizji.
Znaczenie ma także rodzaj gwintowania. Gwintownik ze spiralnymi rowkami, przeznaczony do otworów nieprzelotowych, odprowadza wióry w stronę wejścia do otworu. Ogranicza to ryzyko ich gromadzenia przy dnie. Narzędzie z nakrojem przeznaczonym do otworów przelotowych, wypychające wióry do przodu, jest często złym wyborem do otworu ślepego.
Jeśli dostępna głębokość jest bardzo mała, można rozważyć gwintownik z krótszym nakrojem, na przykład typu E. Nie rozwiązuje to jednak każdego problemu. Krótszy nakrój oznacza większe obciążenie poszczególnych krawędzi skrawających, a przy trudnym materiale lub niewłaściwych parametrach wzrasta ryzyko zużycia i złamania narzędzia.
Osobnym rozwiązaniem jest gwintowanie przez wygniatanie, które nie wytwarza wiórów. Sprawdza się w materiałach o odpowiedniej plastyczności, ale wymaga właściwej średnicy otworu przygotowawczego. Dla M8 × 1,25 jest to często około 7,4 mm, a nie 6,8 mm stosowane przy gwintowaniu skrawającym. Dokładny wymiar należy dobrać do narzędzia, materiału i wymaganej tolerancji gwintu. Zastosowanie niewłaściwego otworu może doprowadzić do przeciążenia gwintownika lub uzyskania nieprawidłowego profilu.
Najważniejsza decyzja projektowa dotyczy więc nie samej głębokości wiercenia, lecz minimalnej wymaganej długości pełnego, użytecznego gwintu. Dopiero od niej należy obliczać pozostałe wymiary technologiczne.
Jak sprawdzić przyczynę blokowania i poprawić otwór bez uszkodzenia połączenia?
W warsztacie najpierw należy ustalić, gdzie dokładnie dochodzi do kontaktu. Pogłębianie otworu bez pomiaru bywa najgorszą możliwą poprawką, szczególnie w cienkościennych korpusach i elementach z kanałami olejowymi lub chłodzącymi.
Diagnostykę najlepiej przeprowadzić w ustalonej kolejności.
-
Sprawdź śrubę i jej rzeczywistą długość roboczą. Zmierz długość od powierzchni oporowej łba do końca śruby, uwzględnij grubość mocowanych elementów oraz podkładek. Przy standardowej śrubie z łbem sześciokątnym długość nominalna jest mierzona spod łba. Dla śrub z łbem stożkowym sposób określania długości jest inny.
-
Usuń zanieczyszczenia z otworu. Wióry najlepiej wyciągnąć odpowiednim narzędziem, odessać lub wypłukać zgodnie z technologią wykonania elementu. Nie należy bezmyślnie wciskać ich sprężonym powietrzem głębiej w otwór, zwłaszcza gdy element zawiera połączone kanały technologiczne.
-
Sprawdź stan gwintu. Dla gwintu M8 × 1,25–6H można zastosować odpowiedni sprawdzian gwintowy przechodni i nieprzechodni. Sprawdzian służy do kontroli zgodności gwintu, ale sam wynik kontroli średnicy i profilu nie potwierdza jeszcze wymaganej głębokości. Potrzebna jest również kontrola, do jakiej głębokości występuje gwint pełny.
-
Zmierz głębokość otworu i porównaj ją z dokumentacją. Zwykły cienki pręt głębokościomierza może sięgnąć wierzchołka stożka po wierceniu. Taki pomiar nie określa długości części walcowej. Trzeba uwzględnić geometrię dna albo zastosować odpowiednią metodę pomiaru.
-
Ustal miejsce zablokowania śruby. Ślad kontaktu na jej czole sugeruje zetknięcie z dnem lub zalegającymi wiórami. Ślady zgniecenia na zwojach wskazują raczej na kolizję gwintu, niewłaściwy skok lub uszkodzony profil. Pomocna jest cienka warstwa barwnika kontrolnego na końcówce i pierwszych zwojach śruby.
Przykład trudniejszego przypadku: korpus ma 20 mm grubości, a po przeliczeniu procesu okazuje się, że wiertło powinno osiągnąć około 20,04 mm od powierzchni. Wykonanie takiego otworu przelotowo naruszyłoby założenie konstrukcyjne. Nie wolno więc automatycznie zwiększyć głębokości tylko dlatego, że śruba zatrzymuje się 2 mm za wcześnie.
Wtedy pozostają inne możliwości: zmiana długości śruby, przeprojektowanie połączenia lub zastosowanie innego sposobu mocowania. Skrócenie śruby jest dopuszczalne tylko wtedy, gdy pozostanie wystarczająca długość zazębienia gwintu do przeniesienia obciążenia.
Orientacyjnie dla typowych połączeń stalowej śruby z gwintem w stalowym korpusie często rozpatruje się długość zazębienia rzędu 1 średnicy nominalnej, a w aluminium bez wkładki gwintowej około 1,5–2 średnic. Dla M8 oznacza to odpowiednio około 8 mm oraz 12–16 mm. Nie są to jednak gwarantowane minimalne wartości projektowe: wynik zależy od wytrzymałości materiałów, klasy śruby, obciążenia i wymaganej odporności na wyrwanie gwintu.
W przypadku elementu aluminiowego, dla którego wymagano 12 mm zazębienia, zamiana śruby M8 × 25 na M8 × 20 przy pakiecie elementów o grubości 13 mm pozostawi tylko 7 mm wkręcenia. Montaż może stać się możliwy, ale nośność połączenia może być niewystarczająca. Usunięcie objawu nie oznacza usunięcia błędu konstrukcyjnego.
Jeżeli korpus ma odpowiedni zapas materiału, można pogłębić otwór i dokończyć gwintowanie narzędziem do otworów nieprzelotowych. Trzeba jednak sprawdzić dopuszczalną głębokość, usunąć wióry i skontrolować profil po obróbce. Samo ponowne przepuszczenie gwintownika przez zbyt płytki otwór nie zapewni dodatkowych pełnych zwojów, jeśli zabrakło miejsca na jego nakrój.
Gdy problemem są uszkodzone zwoje, decyzja zależy od stopnia uszkodzenia. Niewielki zadzior można usunąć bez naruszania prawidłowego profilu. Zerwanego gwintu nie naprawi natomiast kolejne gwintowanie na tę samą średnicę. W takim przypadku rozważa się wymianę elementu lub naprawę odpowiednią wkładką gwintową, np. typu Helicoil, po sprawdzeniu ilości materiału wokół otworu i wymagań wytrzymałościowych.
FAQ – najczęstsze pytania
Czy śruba może zablokować się przed dnem otworu?
Tak. Może natrafić na niepełny profil gwintu, zadzior albo wióry. Jej czoło nie musi w ogóle dotknąć dna, aby pojawił się duży opór.
Ile zapasu głębokości potrzeba przy gwintowaniu otworu nieprzelotowego?
Zapas należy obliczyć z długości nakroju konkretnego gwintownika oraz wymaganej przestrzeni technologicznej. Dla M8 × 1,25 i nakroju trzech skoków sam nakrój zajmuje około 3,75 mm. Trzeba jeszcze uwzględnić luz technologiczny i stożek wiertła.
Czy sprawdzian gwintowy potwierdzi odpowiednią głębokość gwintu?
Sprawdzian graniczny kontroluje zgodność profilu i wymiarów gwintu. Do potwierdzenia wymaganej długości pełnego gwintu należy dodatkowo sprawdzić głębokość wkręcenia sprawdzianu lub zastosować dedykowaną kontrolę głębokości.
Czy można rozwiązać problem przez zastosowanie krótszej śruby?
Tak, pod warunkiem że po zmianie pozostanie obliczeniowo wystarczająca długość zazębienia. W połączeniach obciążonych dynamicznie lub wykonanych w miękkich stopach aluminium skracanie śruby bez sprawdzenia nośności jest ryzykowne.
Co sprawdzić jako pierwsze, gdy śruba nagle przestaje się wkręcać?
Najpierw wykręć śrubę bez używania nadmiernej siły, sprawdź jej skok i stan zwojów oraz usuń wióry z otworu. Następnie zmierz rzeczywistą głębokość pełnego gwintu i porównaj ją z długością śruby wystającą poza mocowane elementy. Dopiero po tych pomiarach decyduj o pogłębieniu otworu lub zmianie długości śruby.