Czym różnią się układy współrzędnych G54, G55 i G56 i kiedy należy ich używać?
Układy współrzędnych G54, G55 i G56 służą do określania różnych punktów zerowych przedmiotu obrabianego na jednej maszynie CNC. Dzięki nim można wykonać ten sam program na kilku detalach zamocowanych w różnych miejscach stołu, bez konieczności zmieniania wszystkich współrzędnych w kodzie. Różnica między tymi funkcjami nie polega na sposobie obróbki, lecz na wartościach przesunięcia przypisanych do poszczególnych układów.
W praktyce G54 najczęściej odpowiada pierwszemu stanowisku lub mocowaniu, G55 drugiemu, a G56 trzeciemu. Nie jest to jednak sztywna zasada narzucona przez sterowanie. Operator sam decyduje, jaki punkt zerowy zostanie zapisany w danym układzie. Ważne, aby prawidłowo zmierzyć położenie detalu, zapisać wartości i wiedzieć, jakie konsekwencje ma przełączenie aktywnego układu podczas wykonywania programu.
G54, G55 i G56 – na czym polega różnica między tymi układami współrzędnych?
G54, G55 i G56 to funkcje wybierające niezależne układy współrzędnych przedmiotu obrabianego (Work Coordinate Systems). Każdy z nich przechowuje własne wartości przesunięcia względem maszynowego punktu zerowego. W typowych zastosowaniach dotyczą one osi X, Y i Z, a zależnie od sterowania mogą obejmować również osie obrotowe.
Ich podstawowe przeznaczenie jest identyczne:
- G54 – wybiera pierwszy układ współrzędnych, najczęściej przypisany do pierwszego mocowania lub pierwszego detalu.
- G55 – wybiera drugi układ współrzędnych, z własnym punktem zerowym.
- G56 – wybiera trzeci układ współrzędnych, niezależny od dwóch poprzednich.
Nie oznacza to, że G54 jest dokładniejszy od G55 albo że G56 służy do bardziej skomplikowanych operacji. Wszystkie trzy funkcje działają na tej samej zasadzie. Różnią się wyłącznie zapisanymi wartościami przesunięć.
Jak działa to w praktyce?
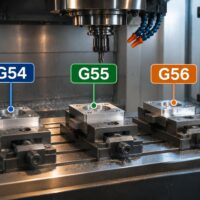
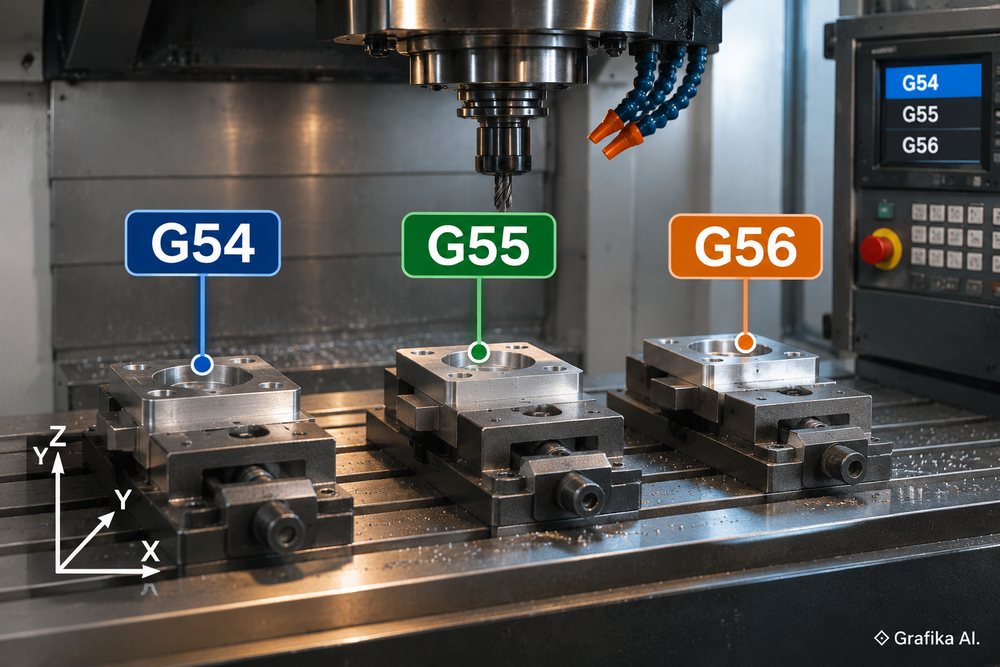
Załóżmy, że na stole frezarki CNC zamocowano trzy identyczne imadła. Odległość między kolejnymi punktami zerowymi detali wynosi 250 mm w osi X. Każdy przedmiot ma być obrabiany według tego samego programu, a punkt zerowy znajduje się w lewym dolnym narożniku górnej powierzchni materiału.
Operator ustawia:
- G54 dla pierwszego imadła,
- G55 dla drugiego imadła,
- G56 dla trzeciego imadła.
Jeżeli otwór ma znajdować się 40 mm od punktu zerowego w osi X i 20 mm w osi Y, program może wykorzystywać te same współrzędne X40 Y20 dla każdego detalu. Sterowanie uwzględni przesunięcie zapisane w aktualnie wybranym układzie i skieruje narzędzie do odpowiedniego miejsca na stole.
To właśnie najważniejsza zaleta tych funkcji: jeden zestaw współrzędnych obróbkowych może być wykorzystany w kilku różnych położeniach przedmiotu.
Istotne jest również to, że G54, G55 i G56 są funkcjami modalnymi. Oznacza to, że wybrany układ pozostaje aktywny do momentu wywołania innego układu lub zmiany stanu zgodnie z zasadami konkretnego sterowania.
Nie sumują się ze sobą. Wywołanie G55 nie dodaje przesunięcia G55 do wartości G54. Zastępuje dotychczasowy aktywny układ nowym zestawem współrzędnych.
Trzeba też odróżnić te funkcje od innych korekcji:
- G54–G56 określają położenie punktu zerowego przedmiotu.
- G43 H odpowiada za kompensację długości narzędzia.
- G53 pozwala wykonywać ruchy w układzie współrzędnych maszynowych, z pominięciem aktywnego przesunięcia roboczego, zgodnie z obsługą tej funkcji przez sterowanie.
Pomylenie tych mechanizmów prowadzi do błędów wymiarowych. Jeżeli wszystkie narzędzia obrabiają detal na niewłaściwej wysokości, przyczyną może być błędne Z w G54. Jeśli problem występuje tylko dla jednego narzędzia, należy w pierwszej kolejności sprawdzić jego korekcję długości H.
Kiedy używać G54, G55 i G56 podczas obróbki CNC?
Wybór konkretnego układu zależy przede wszystkim od liczby mocowań, rozmieszczenia detali i sposobu organizacji pracy maszyny. Największy sens ma wykorzystanie kilku układów wtedy, gdy operator chce obrabiać kilka przedmiotów w różnych miejscach stołu, zachowując tę samą geometrię programu.
G54 – podstawowy punkt zerowy
G54 jest często przypisywany do pierwszego stanowiska roboczego. Można go wykorzystać zarówno przy pojedynczym detalu, jak i przy produkcji seryjnej.
Przykładowo operator mocuje aluminiowy korpus w imadle i ustala punkt zerowy w jego lewym dolnym narożniku. Wartości przesunięcia zapisuje w tabeli G54. Od tego momentu współrzędne w programie odnoszą się do ustalonego punktu na przedmiocie, a nie bezpośrednio do punktu zerowego maszyny.
To rozwiązanie ma sens, gdy:
- na maszynie wykonywana jest jedna operacja na jednym detalu;
- program ma być niezależny od dokładnego położenia imadła na stole;
- produkcja wymaga powtarzalnego ustawiania kolejnych przedmiotów.
Nie ma potrzeby tworzenia dodatkowych układów G55 i G56, jeśli wszystkie operacje dotyczą jednego mocowania i jednego punktu bazowego.
G55 – drugi niezależny punkt zerowy
G55 przydaje się przede wszystkim wtedy, gdy na stole znajduje się drugi detal albo drugie stanowisko obróbkowe.
Przykładem jest produkcja dwóch identycznych płyt montażowych. Pierwsza znajduje się w lewym imadle, druga w prawym. Zamiast przygotowywać dwa oddzielne programy, operator zapisuje położenie pierwszej płyty w G54, a drugiej w G55.
Program może wykonywać te same operacje po kolejnym wywołaniu odpowiedniego układu. Nie trzeba ręcznie przeliczać wszystkich współrzędnych X i Y.
G55 ma również zastosowanie przy:
- obsłudze drugiego paletowego stanowiska roboczego;
- obróbce kilku detali zamocowanych jednocześnie;
- przygotowaniu kolejnego ustawienia przedmiotu na maszynie.
Nie należy jednak zakładać, że samo przełączenie na G55 rozwiąże problem różnej geometrii detali. Układ współrzędnych przesuwa bazę, ale nie zmienia wymiarów przedmiotu, skali programu ani automatycznie nie obraca ścieżki narzędzia.
G56 – trzeci punkt zerowy dla kolejnego stanowiska
G56 działa tak samo jak G54 i G55, ale wybiera trzeci zestaw zapisanych przesunięć. Jest szczególnie przydatny przy większej liczbie stanowisk roboczych.
Przykładowo na stole frezarki znajdują się trzy korpusy o jednakowej geometrii. Operator ustawia ich punkty zerowe i zapisuje je kolejno w G54, G55 oraz G56. Następnie ten sam program może realizować operacje na wszystkich trzech przedmiotach.
W takim przypadku korzyść wynika nie tylko z ograniczenia liczby programów. Zmniejsza się również ryzyko pomyłek przy ręcznym przepisywaniu współrzędnych między kolejnymi wersjami kodu.
Warto jednak zachować rozsądek. Jeżeli trzy detale mają różne orientacje, wysokości bazowe lub wymagają odmiennych trajektorii, samo przypisanie kolejnych układów nie wystarczy. Trzeba sprawdzić, czy sterowanie obsługuje potrzebne transformacje, a program uwzględnia rzeczywistą geometrię każdego mocowania.
Nie istnieje obowiązek przypisywania G54, G55 i G56 do konkretnych stron stołu. Można przyjąć własną organizację, na przykład G54 dla pierwszego imadła, G55 dla drugiego, G56 dla trzeciego. Najważniejsza jest konsekwencja i czytelność ustawienia dla operatorów obsługujących tę samą maszynę.
Jak prawidłowo ustawić G54, G55 i G56 oraz uniknąć błędów?
Nawet poprawnie napisany program nie zagwarantuje prawidłowej obróbki, jeśli wartości przesunięć zostaną błędnie zmierzone lub zapisane. Przy pracy z kilkoma układami współrzędnych szczególnie niebezpieczne są pomyłki w osi Z oraz niekontrolowane przełączanie aktywnej bazy.
Najbezpieczniej postępować według następującej kolejności.
1. Przygotuj maszynę i sprawdź bazę maszynową
Przed ustawianiem detali należy wykonać bazowanie maszyny zgodnie z procedurą producenta. Sterowanie musi znać położenie osi względem punktu referencyjnego.
Następnie sprawdź:
- czy imadła lub inne mocowania są prawidłowo zamocowane;
- czy powierzchnie bazowe są czyste;
- czy detal nie ma zadziorów utrudniających prawidłowe przyleganie;
- czy narzędzie pomiarowe jest odpowiednio dobrane i skalibrowane.
Pomijanie tych czynności często prowadzi do sytuacji, w której operator próbuje korygować w tabeli współrzędnych problem wynikający z nieprawidłowego mocowania.
2. Ustal identyczną metodę pomiaru dla wszystkich układów
Najlepiej wybrać jeden powtarzalny punkt bazowy, np. lewy dolny narożnik detalu i jego górną powierzchnię.
Punkt zerowy można wyznaczyć za pomocą:
- sondy pomiarowej CNC;
- czujnika krawędziowego;
- czujnika zegarowego i odpowiedniego przyrządu;
- narzędzi pomiarowych wykorzystywanych przy ręcznym ustawianiu maszyny.
Przykładowo, jeśli do pomiaru krawędzi wykorzystujesz czujnik krawędziowy o średnicy 10 mm, musisz uwzględnić jego promień wynoszący 5 mm. Pominięcie tej korekty spowoduje przesunięcie ustalonego punktu o 5 mm.
Przy sondzie pomiarowej należy natomiast korzystać z właściwej procedury pomiarowej i uwzględniać jej kalibrację.
3. Zapisz przesunięcia oddzielnie dla G54, G55 i G56
Po pomiarze każdego mocowania wprowadź odpowiednie wartości do tabeli układów współrzędnych.
Nie kopiuj bez sprawdzenia wszystkich wartości z G54 do G55 i G56. Nawet identyczne detale mogą mieć nieco inne położenie lub wysokość zamocowania.
Szczególną uwagę zwróć na oś Z. Jeżeli powierzchnia bazowa drugiego detalu znajduje się o 1,2 mm wyżej niż pierwszego, układ G55 musi uwzględniać tę różnicę, jeśli program ma zachować identyczną głębokość obróbki względem powierzchni materiału.
Nie próbuj kompensować takiego błędu przypadkową zmianą długości narzędzia.
4. Jawnie wybieraj układ w programie
W kodzie CNC warto wywoływać właściwy układ przed rozpoczęciem operacji na danym detalu.
Przykładowy schemat:
G90 G21
G54
(OBROBKA PIERWSZEGO DETALU)

G55
(OBROBKA DRUGIEGO DETALU)

G56
(OBROBKA TRZECIEGO DETALU)
Jest to schemat organizacji programu, a nie kompletny kod gotowy do uruchomienia. Brakuje w nim między innymi bezpiecznych dojazdów, doboru narzędzia, korekcji długości, parametrów wrzeciona i posuwów.
5. Sprawdź przejście między układami
To jeden z najważniejszych punktów całej procedury.
Samo wywołanie G55 lub G56 nie powoduje fizycznego przemieszczenia osi maszyny. Zmienia się jednak aktywny układ odniesienia. Kolejne polecenie ruchu, szczególnie w trybie absolutnym G90, zostanie już zinterpretowane względem nowego punktu zerowego.
Przykładowo, jeśli narzędzie znajduje się nad pierwszym detalem, a program przełącza się na G55 i następnie wykonuje szybki przejazd do X0 Y0, maszyna pojedzie do punktu zerowego drugiego stanowiska. Jeżeli wcześniej nie zaplanowano odpowiedniej wysokości przejazdu, może dojść do kolizji z mocowaniem lub materiałem.
Dlatego przed zmianą układu należy:
- odsunąć narzędzie na sprawdzoną bezpieczną wysokość;
- upewnić się, że droga przejazdu nie koliduje z imadłami i detalami;
- sprawdzić kolejne ruchy w nowym układzie;
- wykonać pierwsze uruchomienie w trybie pojedynczego bloku i z ograniczonym posuwem oraz prędkością szybkiego przejazdu.
Sama symulacja programu nie zastępuje sprawdzenia rzeczywistego mocowania i przestrzeni roboczej.
Przy nauce programowania oraz obsługi maszyn CNC pomocne może być również uporządkowanie wiedzy z zakresu kodów G i ustawiania baz. Ofertę szkoleniową można sprawdzić pod adresem www.numerika.pl/kurs-programowanie-operator-cnc. W praktyce najważniejsze jest jednak połączenie znajomości składni programu z umiejętnością samodzielnego pomiaru punktów zerowych i bezpiecznej weryfikacji przejazdów na konkretnej obrabiarce.
FAQ – najczęstsze pytania o G54, G55 i G56
Czy G55 dodaje się do G54?
Nie. G55 zastępuje aktywny układ G54. Każdy z tych układów ma własne, niezależne wartości przesunięć.
Czy G54 zawsze musi być pierwszym punktem zerowym?
Nie. Jest to powszechna konwencja organizacyjna, ale operator może przypisać układy do stanowisk według własnego schematu.
Czy można używać G54, G55 i G56 do obróbki trzech detali jednocześnie?
Tak. To jedno z podstawowych zastosowań tych funkcji. Warunkiem jest prawidłowe ustawienie baz oraz sprawdzenie, czy program i przejazdy między stanowiskami są bezpieczne.
Czy przełączenie z G54 na G55 powoduje ruch maszyny?
Nie samo wywołanie funkcji. Zmienia ono aktywny układ współrzędnych. Ruch nastąpi dopiero po wykonaniu odpowiedniego polecenia ruchu.
Czy G54, G55 i G56 zastępują korekcję długości narzędzia G43 H?
Nie. Są to dwa różne mechanizmy. G54–G56 określają położenie punktu zerowego przedmiotu, natomiast G43 H uwzględnia długość narzędzia.
Co zrobić, gdy detal po przełączeniu na G55 jest obrabiany na niewłaściwej wysokości?
W pierwszej kolejności sprawdź wartość Z w układzie G55 i porównaj ją z rzeczywistą wysokością powierzchni bazowej drugiego detalu. Następnie sprawdź korekcję długości narzędzia H. Nie koryguj przypadkowo obu wartości jednocześnie.
Czy można używać G54, G55 i G56 w jednym programie CNC?
Tak. Można wielokrotnie przełączać układy w jednym programie, pod warunkiem że każda operacja jest przypisana do właściwej bazy, a przejazdy między stanowiskami zostały sprawdzone.
Przy pierwszym uruchomieniu programu wykorzystującego trzy układy współrzędnych zacznij od sprawdzenia tabeli przesunięć G54, G55 i G56, ze szczególnym uwzględnieniem osi Z. Następnie zweryfikuj punkt zerowy każdego detalu i wykonaj przejazdy między stanowiskami w trybie pojedynczego bloku. Dopiero po potwierdzeniu prawidłowego położenia wszystkich trzech baz uruchamiaj pełny cykl obróbkowy.