Jak ustawić bazę detalu za pomocą sondy pomiarowej CNC?
Ustawienie bazy detalu za pomocą sondy pomiarowej CNC polega na określeniu rzeczywistego położenia przedmiotu obrabianego względem układu współrzędnych maszyny. Zamiast ręcznie wyszukiwać krawędzie czujnikiem zegarowym lub frezem, operator wykorzystuje sondę, która dotyka wybranych powierzchni i przekazuje wyniki pomiaru do sterowania CNC. Na tej podstawie można automatycznie wyznaczyć punkt zerowy i zapisać go w odpowiednim układzie roboczym, np. G54.
Sam pomiar nie gwarantuje jednak poprawnego ustawienia. Znaczenie mają kalibracja końcówki pomiarowej, czystość powierzchni, sposób zamocowania detalu i właściwy wybór punktu odniesienia. Błąd wynoszący zaledwie 0,05 mm może przenieść się na całą obróbkę, a przy precyzyjnych elementach doprowadzić do przekroczenia tolerancji już podczas pierwszego przejścia narzędzia.
Przygotowanie sondy pomiarowej i detalu przed ustawieniem bazy
Zanim operator uruchomi cykl pomiarowy, powinien sprawdzić stan sondy oraz przygotować przedmiot obrabiany. Pominięcie tych czynności często powoduje, że sterowanie zapisuje nieprawidłowe współrzędne, mimo że sam cykl kończy się bez komunikatu o błędzie.
Pierwszym krokiem jest kontrola sondy zamontowanej we wrzecionie. Trzeba sprawdzić, czy końcówka pomiarowa jest prawidłowo osadzona, kulka nie ma uszkodzeń, a trzpień nie jest wygięty. Nawet niewielkie odkształcenie może powodować różnice między kolejnymi pomiarami. Należy również sprawdzić stan baterii lub zasilania oraz poprawność komunikacji sondy ze sterowaniem maszyny.
Szczególnie istotna jest kalibracja sondy pomiarowej. Sterowanie musi znać rzeczywistą długość końcówki oraz jej efektywny promień. Kalibrację wykonuje się z wykorzystaniem odpowiedniego wzorca, np. pierścienia pomiarowego, wzorcowego otworu lub kuli kalibracyjnej. W zależności od systemu pomiarowego osobno wyznacza się parametry potrzebne do pomiarów w osiach XY i Z.
Kalibrację należy przeprowadzić ponownie przede wszystkim wtedy, gdy:
- wymieniono końcówkę pomiarową na inną o średnicy lub długości;
- doszło do kolizji sondy z detalem albo oprzyrządowaniem;
- zmieniono przedłużkę lub konfigurację sondy;
- wyniki kolejnych pomiarów wykazują nieuzasadnione rozbieżności.
Przykładowo, jeśli operator korzysta z sondy wyposażonej w kulkę o średnicy 6 mm, sterowanie musi uwzględniać jej efektywny promień wynoszący około 3 mm. Nie oznacza to jednak, że operator powinien ręcznie odejmować 3 mm od każdej współrzędnej. Prawidłowo skalibrowany cykl pomiarowy uwzględnia kompensację końcówki automatycznie.
Drugim zadaniem jest przygotowanie powierzchni bazowych. Detal powinien być stabilnie zamocowany w imadle, uchwycie lub przyrządzie. Na powierzchniach, których dotyka sonda, nie mogą znajdować się wióry, zadzior ani pozostałości chłodziwa. Nawet cienki wiór stalowy o grubości 0,05 mm może przesunąć wyznaczony punkt zerowy właśnie o taką wartość.
W praktyce przy frezowaniu aluminiowego bloku o wymiarach 100 × 60 × 20 mm warto oczyścić powierzchnie boczne i górną, a następnie sprawdzić, czy detal nie przesuwa się pod wpływem docisku imadła. Jeśli powierzchnia górna jest nierówna lub surowa, nie należy automatycznie przyjmować jej jako dokładnej bazy Z. Lepiej wykorzystać wcześniej obrobioną płaszczyznę albo przygotować odpowiednią powierzchnię odniesienia.
Znaczenie ma również temperatura. Aluminium ma współczynnik rozszerzalności liniowej wynoszący około 23 µm/(m·°C). Oznacza to, że element o długości 100 mm zmieni wymiar o około 0,023 mm przy zmianie temperatury o 10°C. Przy tolerancjach rzędu setnych części milimetra różnica temperatur między detalem a warunkami pomiaru nie jest już obojętna.
Kiedy takie przygotowanie jest szczególnie ważne? Przy obróbce precyzyjnych elementów, krótkich seriach i częstych przezbrojeniach. W przypadku prostych detali o dużych tolerancjach część kontroli można ograniczyć, ale nie należy rezygnować z kalibracji ani czyszczenia powierzchni. To właśnie te czynności eliminują najczęstsze przyczyny błędnego ustawienia bazy.
Ustawienie punktu zerowego detalu w układzie G54 za pomocą sondy
Po przygotowaniu maszyny i przedmiotu obrabianego można przejść do wyznaczenia bazy. W typowym centrum frezarskim operator wykorzystuje do tego cykle pomiarowe dostępne w sterowaniu CNC. Ich nazwy i sposób obsługi zależą od producenta maszyny oraz systemu, np. FANUC, Siemens SINUMERIK czy Haas.
Najczęściej jako punkt odniesienia przyjmuje się jeden z narożników detalu, jego środek albo przecięcie określonych powierzchni. Wybór powinien wynikać z dokumentacji technologicznej i sposobu przygotowania programu obróbkowego. Nie ma sensu ustawiać początku układu w środku elementu, jeżeli program został przygotowany z zerem w lewym przednim narożniku.
Przykładowo, przy obróbce prostopadłościennego elementu operator może przyjąć:
- X0 – lewa krawędź detalu;
- Y0 – przednia krawędź detalu;
- Z0 – górna powierzchnia przedmiotu obrabianego.
Procedura ustawienia wygląda następująco:
- Operator wybiera odpowiedni układ roboczy, np. G54, w którym mają zostać zapisane współrzędne.
- Uruchamia właściwy cykl pomiarowy, np. wyszukiwanie pojedynczej krawędzi lub narożnika.
- Ustawia bezpieczną wysokość i pozycję najazdu sondy.
- Sonda wykonuje pomiar pierwszej powierzchni, a sterowanie oblicza położenie odpowiedniej współrzędnej X.
- Analogicznie wykonywany jest pomiar powierzchni w osi Y.
- Następnie sonda dotyka górnej płaszczyzny i wyznacza współrzędną Z.
- Wyniki zostają zapisane w wybranym układzie roboczym, jeśli cykl ma skonfigurowaną automatyczną aktualizację przesunięć.
Warto zwrócić uwagę na różnicę między pomiarem pojedynczej krawędzi a wyznaczaniem środka detalu. Jeżeli program wymaga początku układu na środku elementu, sonda powinna zmierzyć dwie przeciwległe powierzchnie. Sterowanie wyznaczy wtedy położenie środka na podstawie obu wyników. Ustawienie zera tylko na jednej krawędzi i ręczne wpisanie połowy wymiaru nominalnego jest mniej pewne, szczególnie gdy półfabrykat ma rzeczywiste wymiary odbiegające od wartości na rysunku.
Dobrym przykładem jest blok o nominalnych wymiarach 100 × 60 mm. Po zmierzeniu przeciwległych krawędzi w osi X sterowanie wskazuje rzeczywistą szerokość 100,02 mm. W osi Y otrzymany wynik wynosi 60,01 mm. Jeżeli operator potrzebuje wyznaczyć środek detalu, powinien wykorzystać rzeczywiste położenie obu powierzchni, a nie założyć, że środek znajduje się dokładnie 50 mm od pierwszej krawędzi.
Przy tolerancji wymiarowej ±0,05 mm taki wymiar może być akceptowalny. Przy tolerancji ±0,01 mm wymaga już innej oceny. Sama sonda nie poprawia wymiaru przedmiotu. Wyznacza jedynie jego położenie, dlatego nie należy wykorzystywać przesunięcia G54 do ukrywania błędów geometrycznych detalu.
Osobnym zagadnieniem jest ustawienie kąta obróbki. Jeżeli detal został zamocowany pod niewielkim kątem względem osi maszyny, samo wyznaczenie przesunięcia X i Y nie rozwiąże problemu. Program będzie nadal prowadzony równolegle do osi maszyny, a nie do rzeczywistej krawędzi przedmiotu.
W takiej sytuacji należy wykonać pomiar dwóch punktów na tej samej prostej krawędzi i wyznaczyć jej nachylenie. Przykładowo, jeżeli punkty pomiarowe dzieli 80 mm, a różnica położenia w osi Y wynosi 0,10 mm, odchylenie kątowe wynosi około 0,072°. Można je uwzględnić przez odpowiednią funkcję obrotu układu współrzędnych, o ile sterowanie i program technologiczny obsługują takie rozwiązanie.
Nie należy jednak stosować korekcji kąta na podstawie przypadkowych punktów z nierównej, nieobrobionej powierzchni. W takim przypadku sonda może wyznaczyć pozorną linię odniesienia, która nie odpowiada rzeczywistej geometrii elementu. Lepiej najpierw przygotować odpowiednią krawędź bazową.
Ważne jest również zachowanie odpowiednich parametrów najazdu. Prędkość pomiarowa, odległość podejścia i wysokość wycofania muszą odpowiadać specyfikacji sondy oraz zaleceniom producenta maszyny. Nie istnieje jedna uniwersalna wartość posuwu pomiarowego dla wszystkich systemów. Zbyt szybki najazd zwiększa ryzyko uszkodzenia końcówki, a niewłaściwie ustawiona płaszczyzna bezpieczeństwa może doprowadzić do kolizji z imadłem lub detalem.
Kontrola poprawności ustawionej bazy i eliminowanie błędów pomiarowych
Zapisanie współrzędnych w G54 nie powinno być ostatnim krokiem. Przed rozpoczęciem właściwej obróbki operator musi sprawdzić, czy sonda prawidłowo wyznaczyła punkt zerowy i czy sterowanie korzysta z właściwego układu roboczego.
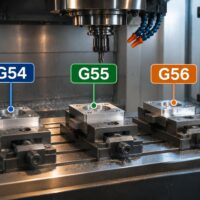
Pierwsza kontrola dotyczy strony z przesunięciami roboczymi. Trzeba upewnić się, że wartości zostały zapisane w G54, a nie np. w G55 lub innym układzie. W praktyce zdarza się, że operator wykonuje prawidłowy pomiar, ale program korzysta z innego przesunięcia. Rezultatem może być obróbka w niewłaściwym miejscu, mimo poprawnego działania sondy.
Następnie należy sprawdzić powtarzalność pomiaru. Dobrym rozwiązaniem jest ponowne dotknięcie tej samej powierzchni i porównanie wyników. Można wykonać trzy pomiary tego samego punktu, zachowując identyczny kierunek najazdu i parametry cyklu.
Przykładowe wyniki:
- pierwszy pomiar: 25,001 mm;
- drugi pomiar: 25,003 mm;
- trzeci pomiar: 25,002 mm.
Rozstęp wyników wynosi 0,002 mm. Taka powtarzalność może być wystarczająca przy wielu standardowych operacjach frezarskich, ale nie należy uznawać jej automatycznie za dobrą dla każdego zadania. Przy tolerancji ±0,01 mm jest to zupełnie inna sytuacja niż przy wymaganiu ±0,002 mm. Wynik trzeba oceniać w odniesieniu do tolerancji procesu, specyfikacji sondy i dokładności całego układu pomiarowego.
Kolejnym krokiem jest bezpieczna weryfikacja położenia narzędzia względem detalu. Pierwszy przejazd programu warto wykonać w trybie pojedynczego bloku, z ograniczonym szybkim posuwem i odpowiednim nadzorem operatora. Szczególną uwagę trzeba zwrócić na pierwsze zejście narzędzia w osi Z. Błąd w tej współrzędnej może spowodować zbyt głębokie wejście we materiał albo uszkodzenie przedmiotu obrabianego.
Do najczęstszych problemów związanych z nieprawidłowym ustawieniem bazy należą:
- Brak aktualnej kalibracji sondy – sterowanie kompensuje niewłaściwy promień lub długość końcówki.
- Zanieczyszczona powierzchnia bazowa – sonda wykrywa położenie wióra zamiast rzeczywistej krawędzi.
- Nieprawidłowe mocowanie – detal przesuwa się podczas pomiaru lub późniejszej obróbki.
- Błędnie wybrany układ roboczy – współrzędne trafiają do innego przesunięcia niż to używane przez program.
- Brak korekcji kąta – narzędzie porusza się według osi maszyny, mimo że detal jest ustawiony skośnie.
- Nieprawidłowe parametry cyklu – sonda podjeżdża zbyt szybko, z niewłaściwego kierunku albo bez odpowiedniego odstępu bezpieczeństwa.
Przy bardziej rozbudowanych programach warto również poznać sposób działania cykli pomiarowych konkretnego sterowania. Operator powinien wiedzieć, które parametry odpowiadają za zapis przesunięcia, jak wybiera się układ G54–G59 i w jaki sposób sterowanie interpretuje wyniki pomiaru.
FAQ – najczęstsze pytania o ustawianie bazy detalu sondą CNC
Czy sonda pomiarowa sama ustawia punkt zerowy G54?
Tak, jeśli zastosowany cykl pomiarowy jest skonfigurowany do automatycznego zapisu przesunięcia w wybranym układzie roboczym. Niektóre cykle jedynie wykonują pomiar i wyświetlają wynik, pozostawiając zapis współrzędnych operatorowi.
Czy trzeba kalibrować sondę przed każdym ustawieniem nowego detalu?
Nie. Kalibrację wykonuje się zgodnie z procedurą producenta, a ponownie przede wszystkim po wymianie końcówki, zmianie jej konfiguracji, kolizji lub stwierdzeniu nieprawidłowej powtarzalności pomiarów.
Czy można ustawić bazę detalu bez sondy pomiarowej?
Tak. Można wykorzystać czujnik zegarowy, krawędziak lub inne przyrządy pomiarowe. Sonda pozwala jednak automatyzować pomiar i ograniczyć czas potrzebny na przezbrojenie maszyny.
Czy sonda może wyznaczyć środek detalu?
Tak. Wystarczy zmierzyć dwie przeciwległe powierzchnie w danej osi. Sterowanie może obliczyć środek między nimi i wykorzystać go jako współrzędną zerową.
Czy pomiar sondą gwarantuje uzyskanie wymaganej dokładności obróbki?
Nie. Sonda określa położenie detalu, ale na dokładność wpływają również geometria maszyny, stan narzędzia, sztywność mocowania, temperatura i parametry skrawania.
Co zrobić, gdy kolejne pomiary tej samej powierzchni dają różne wyniki?
Najpierw sprawdzić czystość powierzchni, stan kulki pomiarowej, mocowanie sondy i aktualność kalibracji. Nie należy korygować G54 na podstawie niestabilnych wyników.
Przed pierwszym uruchomieniem obróbki należy w pierwszej kolejności sprawdzić kalibrację sondy i czystość trzech powierzchni bazowych. Dopiero po uzyskaniu powtarzalnych wyników warto zapisać współrzędne w G54, zweryfikować ich zgodność z dokumentacją technologiczną i wykonać bezpieczną próbę programu. Jeżeli pomiary różnią się między sobą, trzeba usunąć przyczynę tej rozbieżności, zamiast maskować ją ręczną korektą przesunięcia.
Więcej informacji na: https://www.numerika.pl/kurs-programowanie-operator-cnc