Dwa identyczne wydruki 3D pękają w innych miejscach. Co zmienia ułożenie na stole?
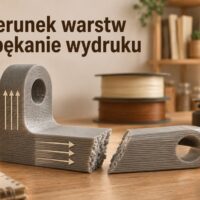
Dwa wydruki wykonane z tego samego pliku STL, tego samego filamentu i przy identycznych ustawieniach drukarki nie muszą pękać w tym samym miejscu. Wystarczy obrócić model o 90 stopni albo przenieść go z centrum stołu bliżej krawędzi, żeby zmienić kierunek działania naprężeń, przebieg ścieżek materiału i warunki chłodzenia. W druku FDM/FFF geometria to tylko część odpowiedzialna za wytrzymałość. Równie ważne jest to, jak drukarka buduje kolejne warstwy i w którym kierunku później działa obciążenie.
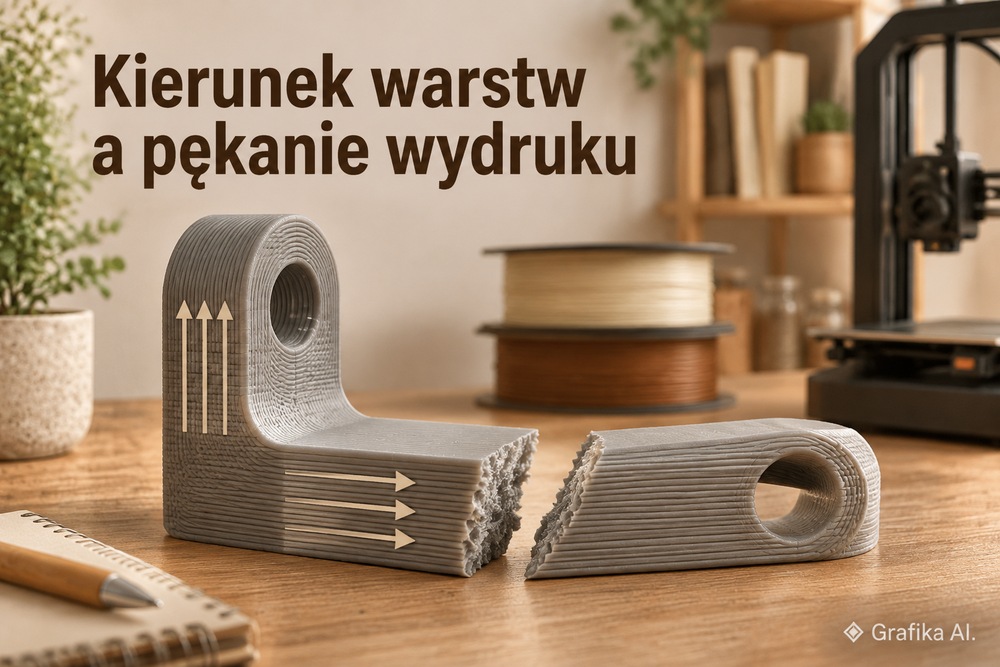
Największe znaczenie ma orientacja modelu względem osi Z, czyli kierunku nakładania warstw. Drugim czynnikiem jest przebieg obrysów i szwu startowego, a trzecim – lokalne warunki termiczne na stole. Te elementy potrafią zmienić nie tylko moment uszkodzenia, ale również jego charakter: zamiast pęknięcia przez materiał pojawia się rozwarstwienie, wyrwanie fragmentu obrysu albo szczelina rozpoczynająca się przy otworze montażowym.
Kierunek warstw decyduje o tym, gdzie wydruk jest najsłabszy
W technologii FDM/FFF materiał nie tworzy jednolitej bryły. Dysza układa stopiony filament w kolejnych ścieżkach, a następnie buduje z nich warstwy. Połączenia pomiędzy sąsiednimi ścieżkami w obrębie jednej warstwy i połączenia między warstwami nie mają identycznych właściwości mechanicznych.
Najczęściej wytrzymałość w płaszczyźnie XY jest większa niż w kierunku Z. Wynika to z tego, że kolejne warstwy łączą się przez ponowne uplastycznienie powierzchni poprzedniej warstwy. Jakość tego połączenia zależy między innymi od temperatury dyszy, czasu kontaktu, prędkości druku i chłodzenia.
W praktyce oznacza to, że dwa identyczne elementy mogą mieć zupełnie inne miejsca inicjacji pęknięcia po zmianie orientacji.
Dobrym przykładem jest łącznik o średnicy 8 mm i długości 60 mm, który pracuje pod obciążeniem rozciągającym wzdłuż swojej osi. Jeżeli zostanie wydrukowany pionowo, siła działa w dużej mierze w kierunku Z. Może więc doprowadzić do rozdzielenia kolejnych warstw. Po obróceniu elementu do pozycji poziomej ścieżki materiału mogą przebiegać wzdłuż jego osi, co korzystniej rozkłada obciążenie rozciągające.
Nie oznacza to jednak, że poziome drukowanie zawsze będzie lepsze. Przy takiej orientacji mogą pojawić się nawisy, konieczność stosowania podpór i niedokładności dolnej powierzchni. Wybór zależy od kierunku obciążenia, geometrii oraz tego, czy element pracuje na rozciąganie, ściskanie, zginanie czy skręcanie.
Przed ustawieniem modelu na stole warto odpowiedzieć sobie na trzy pytania:
-
W którym kierunku działa największa siła? To jej przebieg powinien w pierwszej kolejności decydować o orientacji.
-
Gdzie znajduje się strefa największego rozciągania? W elementach zginanych pęknięcie często zaczyna się po stronie rozciąganej.
-
Czy zmiana orientacji nie wprowadzi innych słabych miejsc? Przykładowo otwór montażowy może wymagać podpory, a cienka ścianka może zostać ustawiona w niekorzystnym kierunku.
Znaczenie ma również wysokość warstwy. Przy dyszy 0,4 mm i warstwie 0,2 mm drukarka tworzy połączenia o określonej powierzchni kontaktu. Zmiana wysokości warstwy na 0,12 mm może poprawić odwzorowanie detali, ale sama w sobie nie gwarantuje większej wytrzymałości. Liczą się również temperatura, szerokość ścieżki i czas, w którym materiał pozostaje wystarczająco ciepły, aby dobrze połączyć się z poprzednią warstwą.
Decyzja praktyczna: jeśli pęknięcie przebiega dokładnie wzdłuż granic warstw, pierwszym podejrzanym powinna być orientacja modelu i jakość połączeń międzywarstwowych. Zwiększanie procentu wypełnienia bez zmiany tych parametrów często nie rozwiązuje problemu.
Obrót modelu zmienia przebieg ścieżek, położenie szwu i koncentrację naprężeń
Obrócenie modelu nie zmienia wyłącznie kierunku warstw. Slicer ponownie wyznacza obrysy, wypełnienie, punkty rozpoczęcia i zakończenia ścieżek oraz miejsca łączenia kolejnych fragmentów wydruku. W efekcie w innym miejscu mogą znaleźć się potencjalne punkty inicjacji pęknięcia.
Szczególnie istotny jest szew Z (Z-seam), czyli miejsce, w którym drukarka rozpoczyna i kończy obrys danej warstwy. W tym obszarze mogą występować niewielkie nadmiary materiału, niedolania lub lokalne nieciągłości. Przy elemencie dekoracyjnym nie mają większego znaczenia. Przy obciążonym wsporniku mogą jednak stać się początkiem uszkodzenia.
Wyobraźmy sobie wspornik w kształcie litery L, przykręcony do ściany i obciążony na końcu poziomego ramienia. Największe naprężenia występują w pobliżu wewnętrznego narożnika oraz u nasady ramienia. Jeżeli szew Z zostanie ustawiony właśnie w tym obszarze, ryzyko rozpoczęcia pęknięcia może wzrosnąć.
W takiej sytuacji lepiej przenieść szew na tylną, mniej obciążoną krawędź. Można to zrobić w ustawieniach szwu w programie Bambu Studio, OrcaSlicer lub PrusaSlicer. Dostępne opcje obejmują między innymi wyrównanie szwu, ustawienie go na wybranej stronie i rozmieszczenie losowe.
Nie należy jednak automatycznie wybierać szwu losowego. Rozprasza on widoczne ślady, ale tworzy wiele punktów rozpoczęcia obrysu. W przypadku elementu mechanicznego lepiej kontrolować ich położenie niż rozrzucać je po całej powierzchni.
Drugim problemem jest geometria przekroju. Ostre narożniki, cienkie ścianki i otwory tworzą miejsca koncentracji naprężeń. Jeśli wydruk pęka regularnie przy podstawie wspornika, samo przestawienie szwu może nie wystarczyć. Rozsądniejszym rozwiązaniem jest dodanie zaokrąglenia, na przykład o promieniu 2–3 mm w niewielkim elemencie z kilkumilimetrową ścianką. Łagodniejsze przejście zmniejsza lokalne spiętrzenie naprężeń.
W przypadku elementów użytkowych warto również kontrolować liczbę obrysów. Dla dyszy 0,4 mm i szerokości ścieżki 0,45 mm:
-
3 obrysy dają około 1,35 mm szerokości ścian zewnętrznych;
-
4 obrysy dają około 1,8 mm;
-
5 obrysów daje około 2,25 mm.
Dla małego wspornika 4–5 obrysów może być rozsądnym punktem wyjścia do testów. Wypełnienie na poziomie 25–40%, na przykład wzorem gyroid, może uzupełnić konstrukcję, ale nie zastąpi odpowiednio zaprojektowanych ścian i korzystnego kierunku warstw.
Nie ma sensu zwiększać wypełnienia do 100% za każdym razem, gdy element pęka. Często oznacza to większe zużycie filamentu i dłuższy czas druku bez proporcjonalnego wzrostu wytrzymałości. Jeżeli uszkodzenie rozpoczyna się przy szwie, otworze albo cienkim obrysie, należy najpierw usunąć właśnie tę słabość.
Kiedy zmiana orientacji ma największy sens? Gdy ścieżki materiału można poprowadzić wzdłuż głównego kierunku obciążenia, a jednocześnie uniknąć podpór w strefie krytycznej. Nie warto natomiast obracać modelu wyłącznie po to, żeby ukryć szew, jeżeli nowa pozycja spowoduje rozwarstwianie w kierunku działania siły.
Położenie na stole zmienia chłodzenie, przyczepność i naprężenia wewnętrzne
Nawet jeśli dwa modele mają identyczną orientację, ich położenie na stole może wpływać na końcową jakość. Dotyczy to szczególnie dużych drukarek, otwartych konstrukcji i materiałów wrażliwych na skurcz termiczny.
Stół grzewczy nie zawsze ma idealnie równomierną temperaturę na całej powierzchni. Dodatkowo znaczenie mają przepływ powietrza, położenie wentylatora, konstrukcja obudowy oraz lokalne warunki chłodzenia. Czujnik temperatury mierzy określony punkt, a nie każdy fragment powierzchni roboczej.
Przykładowo dwa wsporniki z ABS mogą zostać wydrukowane na tej samej drukarce, z tej samej szpuli i przy temperaturze stołu 100°C. Jeden znajduje się w centrum, drugi blisko krawędzi. Jeżeli w okolicy krawędzi występuje większy przepływ chłodnego powietrza, materiał może szybciej tracić temperaturę. Skurcz kolejnych warstw generuje naprężenia wewnętrzne, które sprzyjają wypaczaniu i rozwarstwianiu.
Podobne problemy mogą wystąpić przy ASA. W tych materiałach szczególnie istotne jest ograniczenie przeciągów i utrzymanie stabilnych warunków termicznych. Z kolei PLA jest mniej podatne na skurcz niż ABS, ale zbyt intensywne chłodzenie lub niekorzystne warunki pierwszej warstwy również mogą pogorszyć spójność wydruku.
Orientacyjne zakresy temperatur stołu stosowane jako ustawienia początkowe to:
-
PLA: około 50–60°C;
-
PETG: około 70–85°C;
-
ABS i ASA: około 90–110°C.
Ostateczne wartości należy dopasować do konkretnego filamentu, powierzchni roboczej i zaleceń producenta. Sama temperatura stołu nie rozwiąże problemu, jeżeli model jest nierównomiernie chłodzony albo pierwsza warstwa ma niewłaściwy docisk.
W praktyce trzeba rozdzielić trzy możliwe przyczyny:
-
Nierówna przyczepność pierwszej warstwy. Jeśli fragment modelu słabiej przylega do stołu, może dochodzić do podwijania krawędzi i powstawania naprężeń.
-
Lokalne różnice chłodzenia. Jedna część modelu stygnie szybciej, przez co skurcz materiału nie przebiega równomiernie.
-
Nierównomierne warunki termiczne. Przy dużym stole różnice temperatur mogą wpływać na powtarzalność wydruków, zwłaszcza z ABS i ASA.
Dobrym testem jest wydrukowanie identycznych próbek w pięciu miejscach: w centrum oraz w czterech obszarach bliżej narożników stołu. Wszystkie powinny mieć tę samą orientację, ustawienia i materiał. Jeśli pęknięcia lub wypaczenia regularnie pojawiają się w konkretnym obszarze, należy sprawdzić poziomowanie, siatkę kompensacji stołu, stan powierzchni i przepływ powietrza.
Nie ma jednak potrzeby zakładać, że każda drukarka ma problem z nierówną temperaturą. W małych, dobrze skalibrowanych urządzeniach różnice położenia mogą być praktycznie nieistotne. Jeśli próbki zachowują się podobnie w różnych punktach stołu, lepiej skupić się na orientacji i parametrach procesu zamiast bez potrzeby zmieniać ustawienia grzania.
FAQ – najczęstsze pytania o pękanie identycznych wydruków 3D
Czy obrót modelu o 90 stopni zawsze poprawia wytrzymałość?
Nie. Zmienia kierunek warstw i ścieżek, ale może też wprowadzić nowe słabe miejsca, na przykład w obszarze podpór. Orientację należy dobierać do kierunku rzeczywistego obciążenia.
Czy zwiększenie wypełnienia do 100% zapobiegnie pękaniu?
Nie zawsze. W wielu elementach większy wpływ na wytrzymałość mają liczba obrysów, jakość połączeń międzywarstwowych i geometria narożników. Pełne wypełnienie zwiększa zużycie materiału i czas druku, ale nie usuwa anizotropii.
Czy dwa wydruki z tej samej szpuli mogą mieć różną wytrzymałość?
Tak. Znaczenie mają między innymi wilgotność filamentu, temperatura dyszy, chłodzenie, prędkość druku i lokalne warunki na stole. Nawet niewielkie różnice procesu mogą zmienić miejsce inicjacji pęknięcia.
Jak sprawdzić, czy winna jest orientacja, czy miejsce na stole?
Najpierw wykonaj próbki w tej samej lokalizacji, ale w różnych orientacjach. Następnie wydrukuj identyczne próbki w różnych miejscach stołu, zachowując tę samą orientację. Zmieniaj tylko jeden czynnik naraz. Dzięki temu ustalisz, co rzeczywiście wpływa na uszkodzenia.
Przy powtarzających się pęknięciach nie zaczynaj od zwiększania wypełnienia ani podnoszenia temperatury dyszy. Najpierw obejrzyj powierzchnię przełomu i sprawdź, czy szczelina biegnie wzdłuż granic warstw, przez obrysy czy od szwu Z. Następnie wydrukuj trzy identyczne próbki w różnych orientacjach, używając tej samej szpuli i tych samych parametrów. To najprostszy sposób, żeby oddzielić problem konstrukcji od problemu procesu. Dopiero po takim teście warto zmieniać liczbę obrysów, chłodzenie lub położenie na stole.