Otwór w wydruku 3D jest za mały. Jak ustalić luz przed wydrukiem całej części?
Otwór zaprojektowany na 6 mm po wydrukowaniu ma 5,7 mm, a metalowy trzpień nie chce wejść. To częsty problem w druku 3D metodą FDM, nawet na dobrze skalibrowanej drukarce. Zamiast powiększać otwór na oko i ponownie drukować kilkugodzinną część, lepiej wykonać niewielką próbkę, zmierzyć odchyłkę i dobrać luz montażowy do konkretnego połączenia. Kilkanaście minut testów potrafi oszczędzić kilka godzin pracy oraz niepotrzebnie zużyty filament.
Dlaczego otwór w wydruku 3D wychodzi mniejszy niż w projekcie?
W modelu CAD okrąg ma dokładnie zadaną średnicę. W rzeczywistym wydruku jego kształt zależy od szerokości ścieżki filamentu, temperatury, przepływu materiału i sposobu prowadzenia głowicy. Stopiony plastik nie tworzy idealnie ostrej krawędzi. Przy niewielkich promieniach może dodatkowo przemieszczać się w stronę środka otworu.
Przykładowo otwór o średnicy 3,4 mm, przygotowany pod śrubę M3, może po wydrukowaniu mieć tylko 3,15 mm. Różnica 0,25 mm wystarczy, aby śruba nie przechodziła swobodnie, chociaż zewnętrzne wymiary elementu wyglądają prawidłowo.
Na wielkość błędu wpływa kilka zjawisk:
-
Nadmierny przepływ filamentu – zbyt duża ilość tworzywa poszerza ścieżki i zmniejsza światło otworu.
-
Skurcz materiału – PLA, PETG i ASA zachowują się inaczej podczas stygnięcia. Zmiana filamentu może wymagać ponownego doboru kompensacji.
-
Efekt stopy słonia (elephant foot) – nadmiernie rozpłaszczone pierwsze warstwy zwężają otwór przy powierzchni stołu.
-
Orientacja wydruku – otwory z osią pionową zwykle łatwiej uzyskać jako okrągłe. Otwory z osią poziomą mogą mieć spłaszczoną górną część wskutek opadania ścieżek na nawieszeniach.
-
Niska rozdzielczość modelu STL – okrąg złożony ze zbyt małej liczby segmentów staje się wielokątem, co pogarsza dokładność wymiarową.
Najpierw trzeba ustalić, czy problem dotyczy całej geometrii, czy wyłącznie otworów. Jeśli obudowa zaprojektowana na 50 mm ma rzeczywiście 50 mm, ale jej otwory są za małe, zmiana skali całego modelu byłaby błędem. Powiększyłaby również zatrzaski, rozstaw mocowań i krawędzie obudowy.
Inaczej wygląda sytuacja, gdy wymiar zewnętrzny 50 mm wychodzi jako 49,5 mm, a otwory również są zaniżone. Wtedy trzeba sprawdzić kalibrację przepływu, skurcz materiału oraz dokładność ruchu drukarki. Samo zwiększanie średnic otworów zamaskuje problem, ale nie usunie jego przyczyny.
Istotna jest też wysokość, na której powstaje zwężenie. Jeśli śruba zatrzymuje się tylko na pierwszym milimetrze, winna może być stopa słonia. Pomaga wtedy korekcja pierwszej warstwy albo faza na wejściu do otworu, np. 0,3–0,5 mm. Nie ma sensu powiększać całego otworu o pół milimetra, kiedy przeszkadza jedynie dolna krawędź.
Jaki luz zastosować, żeby elementy pasowały bez szlifowania?
Luz montażowy to różnica między wymiarem wewnętrznym otworu a zewnętrznym wymiarem współpracującego elementu. Przy połączeniu wałka z otworem liczy się zarówno rzeczywista średnica trzpienia, jak i średnica gotowego otworu.
Przykład: metalowy wałek ma 6,00 mm, a wydrukowany otwór 6,30 mm. Luz średnicowy wynosi 0,30 mm, czyli po 0,15 mm na stronę przy współosiowym ustawieniu elementów.
Dla typowych wydruków FDM z dyszą 0,4 mm można przyjąć następujące wartości początkowe luzu na średnicy, a następnie sprawdzić je na próbce:
-
Połączenie ciasne, nieruchome: około 0,1–0,2 mm dodatniego luzu. Sprawdza się przy ręcznym montażu elementów, które nie powinny wyraźnie się poruszać.
-
Połączenie wsuwane: około 0,2–0,4 mm. Dobry punkt wyjścia dla pokryw, tulejek i części składanych bez dużej siły.
-
Połączenie ruchome: około 0,3–0,6 mm. Przydaje się przy osiach obracających się w wydrukowanym otworze, choć długie powierzchnie współpracujące mogą wymagać większego luzu.
-
Połączenie wciskowe: wymaga osobnej próby, niekiedy z zerowym luzem lub niewielkim wciskiem. Wynik mocno zależy od materiału, grubości ścianki i kierunku warstw.
To wartości startowe, a nie gwarantowane pasowania. Szczególnie przy otworach długich, elementach o dużej powierzchni styku i częściach drukowanych z dwóch różnych materiałów mała odchyłka potrafi całkowicie zmienić zachowanie połączenia.
Przy śrubach sytuacja jest prostsza. Dla śruby M3 typowy otwór przelotowy o normalnym luzie ma średnicę 3,4 mm, a luźniejszy 3,6 mm. Są to jednak wymagane wymiary otworu po wykonaniu, niekoniecznie wartości, które należy wpisać do modelu CAD. Jeśli drukarka systematycznie zmniejsza otwory o 0,2 mm, projekt musi uwzględniać tę odchyłkę albo slicer powinien ją skompensować.
W przypadku metalowego trzpienia 6 mm, który ma obracać się w uchwycie z PETG, można rozpocząć od docelowej średnicy otworu 6,4 mm. Jeśli mechanizm obraca się ciężko, należy sprawdzić okrągłość otworu, chropowatość ścianek i tarcie, zanim zwiększy się luz do 0,6 mm. Zbyt duże powiększenie powoduje bicie osi, nierównomierne obciążanie ścianek i przyspieszone zużycie.
Osobnego podejścia wymagają wciskane łożyska. Powiększenie gniazda o 0,3 mm może sprawić, że łożysko zacznie obracać się w obudowie zamiast pracować wewnętrznie. Z kolei zbyt duży wcisk w cienką ściankę PLA grozi pęknięciem wzdłuż warstw. Przy takich elementach należy testować niewielkie zmiany średnicy, np. co 0,05–0,10 mm, na próbce odwzorowującej rzeczywistą grubość ścianki.
Nie należy mylić luzu z kompensacją błędu drukarki. Jeśli potrzebny jest rzeczywisty luz 0,3 mm, a drukarka zmniejsza otwór o 0,2 mm, trzeba uwzględnić obie wartości. Dla wałka 6,0 mm oznacza to średnicę otworu w projekcie wynoszącą orientacyjnie 6,5 mm, aby po wydruku uzyskać 6,3 mm. Tę kalkulację trzeba potwierdzić pomiarem, ponieważ odchyłka nie zawsze jest jednakowa dla wszystkich średnic.
Jak wydrukować próbkę i ustalić właściwą korekcję otworu?
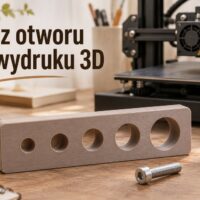
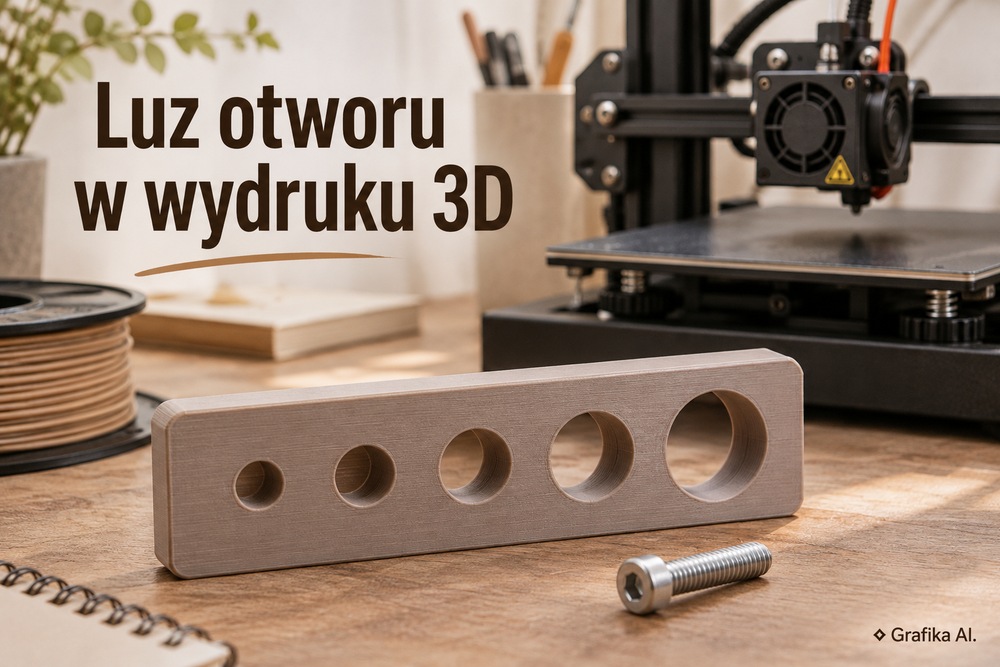
Najbardziej praktycznym rozwiązaniem jest próbka tolerancji, nazywana również kuponem testowym. Zamiast drukować całą obudowę, przygotowuje się niewielką płytkę z kilkoma otworami o różnych średnicach.
Załóżmy, że trzeba zamontować stalowy trzpień o średnicy 6,00 mm i uzyskać połączenie wsuwane bez wyczuwalnego zaciskania.
Procedura wygląda następująco:
-
Zaprojektuj płytkę testową o wymiarach około 55 × 18 × 5 mm. Umieść w niej pięć otworów o średnicach 6,2; 6,3; 6,4; 6,5 i 6,6 mm, rozmieszczonych co 10 mm.
-
Użyj identycznego profilu druku, jaki będzie zastosowany w docelowej części. Zachowaj materiał, temperaturę, wysokość warstwy, szerokość ścieżki, liczbę obrysów i ustawienia kompensacji.
-
Zachowaj orientację otworów. Jeśli w docelowym modelu ich osie są pionowe, próbkę również drukuj z osiami otworów w kierunku Z.
-
Poczekaj na ostygnięcie, usuń ewentualne nitki filamentu i sprawdź wszystkie otwory rzeczywistym trzpieniem. Nie wciskaj go na siłę.
-
Zmierz wybrane otwory suwmiarką, najlepiej w dwóch prostopadłych kierunkach i, jeśli to możliwe, na różnych głębokościach. Przy małych średnicach dokładniejszym sprawdzianem funkcjonalnym bywają gładkie trzpienie pomiarowe o znanych wymiarach.
-
Wybierz najmniejszy otwór zapewniający wymagany montaż i zapisz wynik wraz z ustawieniami drukarki oraz nazwą filamentu.
Przyjmijmy, że w takiej próbie otwór zaprojektowany na 6,5 mm po wydrukowaniu ma 6,25 mm i dobrze współpracuje z trzpieniem 6,00 mm. Oznacza to rzeczywisty luz średnicowy 0,25 mm i błąd wykonania otworu wynoszący −0,25 mm. W tym konkretnym układzie średnica CAD 6,5 mm jest sprawdzonym rozwiązaniem, mimo że teoretycznie oczekiwany otwór miał być znacznie mniejszy.
Jeśli drukuje się wiele części z podobnymi otworami, zamiast poprawiać każdy model osobno, można wykorzystać kompensację otworów w slicerze.
W programach OrcaSlicer i Bambu Studio służy do tego ustawienie X-Y Hole Compensation. W Ultimaker Cura występuje funkcja Hole Horizontal Expansion. Dodatnia wartość powiększa otwory w płaszczyźnie XY.
Trzeba jednak prawidłowo przeliczyć korektę. Jeśli otwór jest za mały o 0,20 mm na średnicy, początkowa kompensacja wyniesie około +0,10 mm, ponieważ ścieżka zostaje odsunięta od środka o tę wartość z każdej strony. Wpisanie +0,20 mm mogłoby powiększyć średnicę aż o około 0,40 mm.
W PrusaSlicer dostępna jest funkcja XY Size Compensation, ale wpływa ona również na zewnętrzne kontury elementu. To istotna niedogodność: poprawiając średnicę otworu, można nieświadomie zmienić rozmiar całej obudowy. Gdy zewnętrzne wymiary są już prawidłowe, bezpieczniej zmodyfikować sam otwór w CAD.
Dobrym rozwiązaniem dla osób korzystających z OrcaSlicer jest również wbudowany Orca Tolerance Test. Zawiera sześć sześciokątnych otworów z różnymi wartościami luzu: 0; 0,05; 0,10; 0,20; 0,30 i 0,40 mm. Test pozwala szybko ocenić pasowanie, ale dla okrągłego wałka lepiej dodatkowo przygotować próbkę z okrągłymi otworami o docelowej średnicy.
Jest jeszcze jedno ograniczenie. Krótka płytka nie zawsze odwzorowuje zachowanie wysokiego, masywnego elementu, zwłaszcza z ASA lub ABS, gdzie skurcz i odkształcenia zależą od geometrii oraz warunków chłodzenia. Przy wymagających częściach konstrukcyjnych próbka powinna mieć także podobną grubość ścianek i otoczenie otworu.
Jeśli wymagane jest bardzo dokładne pasowanie, np. pod precyzyjny kołek ustalający, często rozsądniej zaprojektować otwór z niewielkim naddatkiem materiału do usunięcia, a następnie wykończyć go wiertłem lub rozwiertakiem. Rozwiercanie daje większą kontrolę niż próba uzyskania dokładnego wymiaru samą korekcją slicera. Wymaga jednak stabilnego zamocowania części, odpowiedniego narzędzia i uwzględnienia możliwości odkształcenia tworzywa.
FAQ – najczęstsze pytania o otwory i tolerancje w druku 3D
Czy do każdego otworu trzeba dodawać 0,2 mm?
Nie. Odchyłka zależy od średnicy, materiału, orientacji i ustawień druku. Korekcja sprawdzona dla otworu 3 mm nie musi dać takiego samego rezultatu przy otworze 20 mm.
Czy dysza 0,4 mm może wydrukować otwór o średnicy 2 mm?
Tak, ale uzyskanie dokładnego, okrągłego otworu jest trudniejsze niż przy większych średnicach. Jeśli ma on służyć do precyzyjnego pozycjonowania, lepiej wykonać próbkę i rozważyć obróbkę po wydruku.
Czy PLA i PETG wymagają identycznego luzu?
Nie. PETG jest zwykle bardziej podatny na odkształcenia, a PLA sztywniejszy i bardziej podatny na pękanie przy nadmiernym wcisku. Zmiana materiału wymaga ponownego sprawdzenia pasowania, szczególnie w połączeniach ciasnych.
Czy można po prostu rozwiercić za mały otwór?
Tak, jeśli konstrukcja pozwala na obróbkę. Przy cienkich ściankach istnieje jednak ryzyko pęknięcia, wyrwania materiału lub utraty współosiowości. Rozwiercanie jest dobrym wyborem dla pojedynczych, wymagających dokładności otworów, ale mało wygodnym rozwiązaniem przy produkcji wielu identycznych części.
Od czego zacząć, jeśli otwory w wydruku są za małe?
Najpierw sprawdź, czy zwężenie występuje na całej głębokości, czy tylko przy pierwszej warstwie. Następnie wydrukuj małą płytkę z pięcioma średnicami różniącymi się o 0,1 mm. Dopiero po znalezieniu właściwego pasowania zmień wymiar w CAD albo kompensację w slicerze. Nie poprawiaj obu parametrów jednocześnie, bo stracisz możliwość ustalenia, która zmiana rzeczywiście zadziałała.