Czy na kursie CNC trzeba znać geometrię i trygonometrię?
Na kursie CNC nie trzeba znać zaawansowanej matematyki ani pamiętać wzorów trygonometrycznych ze szkoły. Trzeba jednak rozumieć podstawy geometrii, współrzędne i zależności między wymiarami. Bez tego trudno poprawnie odczytać rysunek techniczny, ustawić punkt zerowy czy sprawdzić, czy narzędzie porusza się właściwą drogą. Dobra wiadomość? Na kursach dla początkujących tych umiejętności można nauczyć się od podstaw. Znacznie ważniejsze od szkolnych ocen jest rozumienie, skąd bierze się konkretny wymiar i co stanie się po wpisaniu go do sterowania maszyny.
Ile geometrii trzeba znać, żeby rozpocząć kurs CNC?
Najważniejsza jest geometria płaska i przestrzenna w praktycznym zakresie. Operator CNC pracuje z długościami, średnicami, promieniami, kątami i położeniem punktów. Musi też odróżniać wymiary nominalne od dopuszczalnych odchyłek.
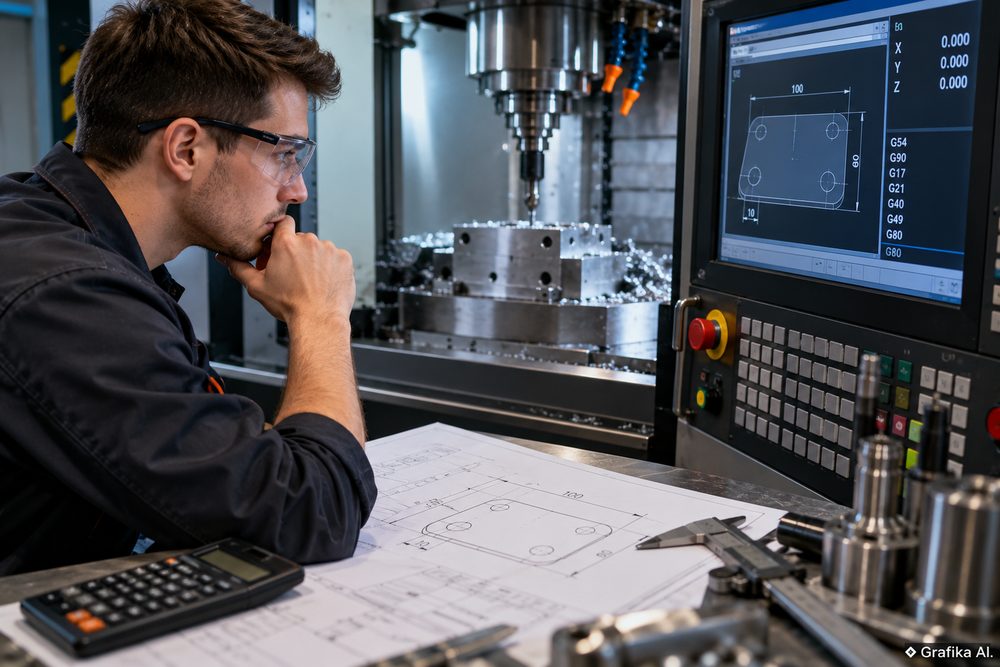
Przykład? Do wykonania jest prostokątna płyta o wymiarach 100 × 60 mm z czterema otworami, których środki znajdują się 10 mm od sąsiednich krawędzi. Jeśli punkt zerowy układu roboczego G54 ustawiono w lewym dolnym narożniku, współrzędne środków otworów wynoszą:
- X10 Y10
- X90 Y10
- X90 Y50
- X10 Y50
To podstawowe zadanie z geometrii analitycznej. Sytuacja zmienia się jednak po przeniesieniu punktu zerowego na środek płyty. Wtedy współrzędne wynoszą odpowiednio X-40 Y-20, X40 Y-20, X40 Y20 i X-40 Y20. Rysunek pozostaje identyczny, ale program musi uwzględniać inne położenie początku układu.
W praktyce właśnie tutaj pojawiają się kosztowne pomyłki. Prawidłowe obliczenia przy błędnie ustawionej bazie detalu nadal prowadzą do błędnej obróbki. Dlatego ważniejsze od szybkiego liczenia jest opanowanie układów współrzędnych oraz różnicy między pozycjonowaniem absolutnym G90 a przyrostowym G91.
Druga sprawa to tolerancje. Wymiar 20,00 ±0,10 mm dopuszcza wartości od 19,90 do 20,10 mm. Wynik pomiaru 20,14 mm oznacza przekroczenie górnej granicy o 0,04 mm. Operator musi umieć to ocenić, zanim zdecyduje o korekcie narzędzia. Sama zmiana współrzędnej w programie nie zawsze jest właściwym rozwiązaniem, bo przyczyną odchyłki może być również zużycie ostrza, ugięcie narzędzia albo niewłaściwy pomiar.
Na tokarkach dochodzi jeszcze istotny szczegół: oś X jest często programowana średnicowo. W takim trybie X20 oznacza średnicę 20 mm, a nie odległość 20 mm od osi obrotu. Pomylenie promienia ze średnicą potrafi zniszczyć detal już podczas pierwszego przejścia narzędzia.
Na początku nauki wystarczy więc sprawnie dodawać i odejmować wymiary, rozumieć układ współrzędnych, rozpoznawać podstawowe figury oraz odczytywać kąty i tolerancje. Zaawansowana geometria przestrzenna jest potrzebna dopiero przy bardziej skomplikowanych zadaniach, między innymi obróbce wieloosiowej.
Kiedy trygonometria jest rzeczywiście potrzebna podczas programowania CNC?
Sinus, cosinus i tangens przydają się przede wszystkim wtedy, gdy rysunek określa położenie elementu za pomocą kąta i długości, a program wymaga konkretnych współrzędnych X i Y.
Załóżmy, że trzeba wyznaczyć koniec odcinka o długości 40 mm, nachylonego pod kątem 30° do dodatniego kierunku osi X. Początek znajduje się w punkcie X0 Y0. Obliczenia wyglądają następująco:
- X = 40 × cos(30°) ≈ 34,641 mm
- Y = 40 × sin(30°) = 20,000 mm
Otrzymujemy punkt X34,641 Y20,000. Jeśli jednak kąt na rysunku jest odmierzony od osi Y, wyniki trzeba przyporządkować inaczej. Równie ważne są znaki współrzędnych. Odcinek biegnący w lewo lub w dół wymaga odpowiednich wartości ujemnych.
Przy frezowaniu często występują również łuki i zaokrąglenia. W typowym programowaniu ISO ruch po łuku opisują funkcje G02 i G03. Przykładowo dla płaszczyzny XY (G17), przejście przeciwnie do ruchu wskazówek zegara z punktu X10 Y0 do X0 Y10 po łuku o promieniu 10 mm i środku X0 Y0 można zapisać jako `G03 X0 Y10 I-10 J0`. W takim zapisie I oraz J określają przesunięcie środka łuku względem punktu początkowego.
Nie wolno jednak bezmyślnie kopiować podobnych poleceń. Trzeba sprawdzić płaszczyznę obróbki, sposób interpretacji współrzędnych przez sterowanie i aktywne korekcje narzędzia. Przykład opisuje geometrię ruchu; nie jest kompletnym, gotowym do uruchomienia programem.
Czy trzeba samodzielnie wykonywać wszystkie obliczenia? Nie. Systemy CAD/CAM, takie jak Fusion czy Mastercam, potrafią wyznaczać złożone ścieżki narzędzi na podstawie modelu części. Sterowania Sinumerik i Heidenhain udostępniają również funkcje ułatwiające programowanie konturów.
Wybór zależy od rodzaju pracy:
- Przy prostych otworach, fazach i konturach programowanych ręcznie znajomość podstaw trygonometrii wyraźnie ułatwia pracę.
- Przy złożonych powierzchniach 3D i obróbce wieloosiowej rozsądniejszy jest odpowiedni system CAM niż ręczne wyliczanie setek punktów.
- Przy korzystaniu z gotowych programów operator rzadziej liczy sinusy, ale nadal musi rozumieć geometrię, żeby wykryć błędną bazę, niewłaściwą orientację detalu lub kolizję.
Szczególnej uwagi wymaga kompensacja promienia frezu. Dla narzędzia o średnicy 10 mm jego środek przy obróbce prostej ścianki musi być odpowiednio odsunięty od obrabianego konturu o 5 mm. To przesunięcie może już uwzględniać program CAM albo wykonać je sterowanie za pomocą korekcji G41/G42. Podwójne naliczenie kompensacji prowadzi do błędnych wymiarów, a czasem do kolizji.
Wniosek jest prosty: przy programowaniu ręcznym warto znać podstawowe funkcje trygonometryczne. Przy pracy z CAM ważniejsza staje się umiejętność sprawdzania obliczeń wykonanych przez oprogramowanie. Automatyzacja nie zwalnia z rozumienia geometrii obróbki.
Jak przygotować się do kursu CNC bez mocnych podstaw matematycznych?
Nie ma potrzeby przerabiania całego szkolnego podręcznika matematyki. Najlepszą kolejnością jest opanowanie układu współrzędnych, odczytywania wymiarów, prostych obliczeń kątowych, a dopiero później programowania ruchów narzędzia.
Wybierając szkolenie, trzeba jednak odróżnić kurs operatora CNC od kursu obejmującego również samodzielne programowanie. Operator obsługujący przygotowane programy powinien przede wszystkim prawidłowo mocować detal, ustawiać bazę, kontrolować narzędzia i wykonywać pomiary. Programista potrzebuje dodatkowo umiejętności wyznaczania punktów konturu, definiowania łuków i planowania przejść.
Przykładowo kurs Operator-Programista CNC poziomu I w ośrodku Numerika we Wrocławiu obejmuje 80 godzin w ciągu 8 dni, w tym 40 godzin praktyki przy przemysłowych obrabiarkach oraz 30 godzin ćwiczeń z symulatorami. Program zawiera czytanie rysunku technicznego, współrzędne, interpolację liniową i kołową oraz pracę ze sterowaniami Sinumerik, Fanuc i Heidenhain.
W październiku 2026 roku na stronie szkolenia widniała cena promocyjna 2999 zł brutto, przy cenie podstawowej 3199 zł. Opcjonalny certyfikat TÜV SÜD kosztował dodatkowo 400 zł brutto. Wymagania wstępne obejmowały podstawową obsługę komputera i wykonanie ćwiczeń przygotowawczych. Przed opłaceniem kursu trzeba potwierdzić aktualną cenę oraz termin w formularzu zapisów.
Taki program ma sens dla osoby zaczynającej od zera, ponieważ łączy obliczenia z ich zastosowaniem na maszynie. Krótszy kurs 40-godzinny może być lepszym wyborem dla kogoś, kto już czyta rysunki i potrafi wykonywać podstawowe pomiary, ale potrzebuje praktyki stanowiskowej.
Warto jednak krytycznie patrzeć na liczbę godzin. Nawet 40 godzin zajęć przy maszynach nie oznacza 40 godzin samodzielnego programowania konkretnej frezarki. Czas dzieli się między obsługę, ustawienia, pomiary, toczenie i frezowanie. Krótki kurs nie gwarantuje więc gotowości do samodzielnej realizacji każdego zlecenia produkcyjnego.
Przed zapisem najlepiej sprawdzić trzy rzeczy:
- Zakres matematyki – czy instruktor uczy wyznaczania współrzędnych i punktów charakterystycznych konturu od podstaw.
- Rodzaj praktyki – czy uczestnik sam ustawia punkt zerowy, wpisuje korekcje i sprawdza program, czy jedynie obserwuje pokaz.
- System sterowania – czy kurs obejmuje sterowanie spotykane w zakładzie, do którego zamierzamy aplikować.
Dla osoby bez doświadczenia większą wartość ma szkolenie, na którym samodzielnie wykona i zmierzy kilka detali, niż wykład z zaawansowanej trygonometrii bez kontaktu z maszyną.
FAQ – najczęstsze pytania o matematykę na kursie CNC
Czy można zapisać się na kurs CNC bez znajomości trygonometrii?
Tak. Kursy podstawowe mogą uczyć potrzebnych obliczeń od zera. Przed zapisem trzeba sprawdzić wymagania wstępne organizatora, ponieważ szkolenia zaawansowane zakładają już znajomość programowania.
Czy na kursie CNC wolno korzystać z kalkulatora?
Zazwyczaj tak, choć zasady ćwiczeń i egzaminów ustala organizator. Przy obliczeniach trygonometrycznych trzeba sprawdzić, czy kalkulator pracuje w stopniach (DEG), a nie radianach (RAD).
Czy operator CNC musi znać twierdzenie Pitagorasa?
Warto je znać. Jeśli różnica współrzędnych wynosi 30 mm w osi X i 40 mm w osi Y, odległość między punktami wynosi 50 mm. Takie obliczenia pomagają sprawdzać długości ukośnych odcinków konturu.
Czy program CAM zastępuje znajomość geometrii?
Nie. CAM oblicza ścieżki narzędzia, ale użytkownik odpowiada za prawidłowy model, mocowanie, układ współrzędnych, dobór narzędzia i sprawdzenie wygenerowanego programu.
Od czego zacząć naukę matematyki do CNC?
Od układu współrzędnych X, Y, Z, obliczania odległości oraz czytania wymiarów na rysunku technicznym. Dopiero po ich opanowaniu należy przejść do sinusa, cosinusa i obliczania punktów na łukach.
Najlepszy pierwszy krok to proste ćwiczenie: narysuj płytę 100 × 60 mm, wyznacz współrzędne czterech otworów, a następnie oblicz punkt oddalony o 40 mm pod kątem 30°. Jeśli wynik jest nieprawidłowy, najpierw popraw sposób ustalania początku układu, kierunków osi i interpretacji kąta. Uczenie się kolejnych G-kodów przed opanowaniem tych podstaw tylko utrwali błędy.
Więcej informacji na: https://www.numerika.pl/kurs-programowanie-operator-cnc